English
Notícias
Página inicial / Notícias / Notícias da indústria / Como consertar um vazamento na caldeira: causas, diagnóstico, etapas de reparo nas plantas
Uma poça sob o revestimento de uma caldeira industrial raramente é apenas um problema de encanamento. Em uma caldeira de calor residual de gás de combustão de forno de coque de 60 t/h, a água que aparece ao longo de uma costura do revestimento geralmente indica uma de três coisas: uma falha na solda do tubo à chapa do tubo, um tubo economizador mais fino ou uma gaxeta com vazamento. Essas três falhas parecem quase idênticas vistas da passarela e custam quantias muito diferentes de dinheiro e tempo de inatividade para serem corrigidas.
A tentação é sempre a mesma: apertar alguma coisa, manter a unidade on-line e cuidar disso durante a próxima interrupção planejada. É exatamente assim que um trabalho de quatro horas para consertar um vazamento na caldeira se transforma em um projeto de substituição de três semanas com uma penalidade de produção anexada.
Então aqui está a conclusão primeiro. Pare, isole e localize antes que alguém toque em uma chave inglesa. Em caldeiras industriais e caldeiras de calor residual, cerca de dois terços dos vazamentos no lado da água vêm de um conjunto pequeno e previsível de locais, e cada local tem um método de reparo preferido com sua própria tolerância a atrasos. O que se segue aborda o que causa os vazamentos, como diagnosticá-los com segurança, como as opções de reparo se comparam em termos de tempo e custo e quais opções de material e design mantêm uma caldeira seca durante a próxima década.
Localize a origem do vazamento antes de abrir uma única caixa de ferramentas – o método de reparo é determinado pelo mecanismo de falha, não por onde a água goteja.
Vazamentos na caldeira não são aleatórios. Eles se agrupam em torno de um número limitado de mecanismos, e cada mecanismo deixa sua própria assinatura no metal. Se você conseguir nomear o mecanismo, poderá prever o reparo, o tempo de inatividade e a probabilidade de o vazamento retornar ao mesmo local dentro de doze meses.
| Localização do vazamento | Causa raiz mais provável | Primeira verificação de campo | Reparo preferido |
|---|---|---|---|
| Solda tubo a tubo | Expansão térmica cíclica, ponta de solda restrita | Teste de corante penetrante, boroscópio da articulação | Reparo de solda local e alívio de tensão |
| Parede do tubo do economizador ou pré-aquecedor de ar | Corrosão ácida no ponto de orvalho, baixo pH da água de alimentação | Levantamento ultrassônico de espessura de parede | Retubo de seção com design resistente à corrosão |
| Superfície do tubo do lado do fogo próximo ao soprador de fuligem | Erosão de cinzas, corte a vapor | Inspeção visual durante a interrupção | Reparo de manga ou substituição de tubo único |
| Juntas de bueiros e bueiros | Junta envelhecida, torque irregular do parafuso, sede distorcida | Recarga de baixa pressão e observação conjunta | Nova junta com uma sequência de torque documentada |
| Conexões flangeadas e aparafusadas | Relaxamento do parafuso sob ciclagem térmica | Imagens térmicas enquanto a unidade está quente | Reaperte conforme a especificação, adicione arruelas de pressão |
| Juntas de dilatação e carcaça | Movimento diferencial além do deslocamento do fole | Medição visual de deslocamento e lacuna | Redesenhar o elemento de expansão |
| Cabeçalhos e tubulação de purga | Fluência, erosão-corrosão por vapor úmido | Teste de dureza, mapeamento de espessura ultrassônico | Substituição de segmento de cabeçalho ou tubo |
Duas maneiras rápidas de restringir a lista. Primeiro, pergunte quando o vazamento aparece. Um vazamento que aparece apenas na partida a frio é um problema articular relacionado à contração; um vazamento que aumenta com a carga geralmente é corrosão ou erosão causada pelo fluxo e pela temperatura. Segundo, pergunte por onde sai a água em relação ao caminho do gás. As falhas no lado da água molham o revestimento externo e o isolamento, enquanto as falhas no tubo do lado do fogo geralmente aparecem como vapor branco na chaminé ou como um aumento na temperatura da chaminé antes que qualquer água seja visível.
A maioria dos vazamentos em caldeiras são sintomas de uma incompatibilidade entre as condições reais de operação e o material, a expansão ou o projeto de tratamento de água – e não são evidências de que alguém tenha soldado mal há dez anos.
O conserto de uma caldeira com vazamento começa muito antes da chegada da máquina de solda. A sequência abaixo é a que recomendamos às equipes de manutenção da planta e foi projetada para proteger tanto a tripulação quanto as evidências que indicam o que realmente falhou.
Uma observação sobre testes hidrostáticos: qualquer teste acima da pressão de projeto deve seguir o código aplicável e a documentação certificada da própria caldeira e, em uma caldeira de calor residual com dutos do lado do gás anexados, o caminho do gás deve ser isolado positivamente e purgado antes da introdução de água. Cortar esse caminho é a maneira mais rápida de transformar uma tarefa de manutenção em um incidente.
A sequência de diagnóstico não é burocracia – os dados operacionais e o mapa de espessura que você coleta nas etapas três e seis decidem se o reparo dura um ano ou quinze.
Quando os registros de manutenção são classificados por local em vez de por data, um padrão aparece quase imediatamente. As caldeiras são conjuntos projetados com um número finito de pontos fracos, e esses pontos fracos se comportam de forma consistente em setores muito diferentes. Uma bateria de forno de coque, uma máquina de sinterização e uma caldeira de estação de energia operam com diferentes químicas de gases de combustão e diferentes perfis de carga, mas a distribuição de seus vazamentos é notavelmente semelhante. Conhecer a distribuição esperada muda a forma como você armazena peças sobressalentes, como redige a rota de inspeção e como informa a equipe de manutenção antes de uma interrupção. O gráfico abaixo mostra uma distribuição representativa de locais de vazamento relatados em inspeções de caldeiras industriais e caldeiras de calor residual; as plantas individuais serão diferentes em termos de combustível, tratamento de água e ciclo de trabalho.
Locais de vazamento relatados em inspeções de caldeiras industriais (distribuição ilustrativa, porcentagem de todos os vazamentos registrados)
A primeira coisa que o gráfico diz é que cerca de um terço de todos os vazamentos ocorrem na junta do tubo ao espelho, que é o único lugar em uma caldeira onde três materiais diferentes com três taxas de expansão diferentes são soldados em uma única conexão restrita. Essa concentração não é um defeito de fabricação; é a consequência natural de colocar uma carga térmica cíclica sobre uma junta rígida.
O segundo grupo, com vinte e seis por cento, cobre tubos economizadores e pré-aquecedores de ar. Esses componentes vivem na extremidade fria do caminho do gás, onde a temperatura da superfície do metal cai abaixo do ponto de orvalho ácido, portanto, uma caldeira que queima combustível contendo enxofre e opera com baixa temperatura do gás de saída sempre perderá primeiro seu economizador. Se a sua fábrica substituiu os tubos economizadores duas vezes em cinco anos, o problema é a margem de temperatura da superfície, e não o fornecedor do tubo.
O terceiro grupo, juntas, orifícios e flanges, com dezessete por cento, é o mais frustrante porque é quase totalmente evitável. Esses vazamentos vêm de elastômero envelhecido, torque irregular dos parafusos, sedes distorcidas e juntas reapertadas pelo tato e não pela especificação. Eles são baratos para consertar individualmente e caros em conjunto, porque cada um custa um isolamento, um resfriamento e uma reinicialização.
A erosão do lado do fogo perto dos sopradores de fuligem é responsável por 12%. O padrão aqui é altamente localizado: a erosão segue o caminho do jato de vapor, de modo que os tubos danificados geralmente têm as mesmas três ou quatro fileiras todas as vezes. A rotação das posições do soprador de fuligem ou o ajuste da sequência de sopro entre interrupções normalmente reduz substancialmente esse número.
As juntas de expansão e o revestimento representam 7%, e os coletores e tubulações de purga, 4%. Essas são as falhas de baixa frequência e de altas consequências. Uma junta de expansão com vazamento danifica o isolamento e o revestimento, mas raramente ameaça o limite de pressão, enquanto a rachadura por fluência em um coletor pode ser um evento de interrupção forçada com um longo tempo de espera para uma peça forjada de substituição.
Leiam em conjunto, a distribuição suporta uma estratégia de manutenção simples. Coloque a maior parte do seu orçamento de inspeção nas juntas do tubo à chapa do tubo, nos bancos economizadores e nas juntas aparafusadas, porque essas três áreas carregam setenta e sete por cento do risco. Use o esforço restante para mapeamento de espessura em coletores e tubulações, onde as falhas são raras, mas graves.
Também explica por que os conselhos genéricos sobre como consertar caldeiras com vazamento tantas vezes decepcionam. Uma planta que gasta sua interrupção em reparos de revestimento enquanto a temperatura de entrada do economizador permanece abaixo do ponto de orvalho voltará ao trabalho dentro de dezoito meses. A distribuição informa onde procurar primeiro e os dados operacionais informam por que o vazamento escolheu aquele local.
Três áreas – juntas de tubo a chapa de tubo, bancos de tubos de extremidade fria e conexões aparafusadas – carregam mais de três quartos de todos os riscos de vazamento de caldeiras, portanto merecem a maior parte de cada orçamento de inspeção.
Uma vez conhecido o mecanismo, as opções de reparo diminuem rapidamente. A comparação abaixo foi escrita da perspectiva de uma planta em operação que tem que escolher entre um reparo de dois dias e uma substituição de seis semanas, e pressupõe que o código da caldeira e a documentação do fabricante estejam sendo seguidos.
| Método | Mais adequado para | Tempo de inatividade típico | Custo relativo | Vida útil realista |
|---|---|---|---|---|
| Reparo de solda local | Rachadura isolada na ponta da solda, pequeno buraco em uma peça de pressão espessa | 1 a 3 dias | Baixo | 3 a 10 anos se a causa for corrigida |
| Obturação de tubo | Tubos individuais com falha, até cerca de dez por cento de um banco | 1 a 2 dias | Baixo | Indefinido, mas a capacidade e o equilíbrio do fluxo são reduzidos |
| Manga | Danos por erosão ou corrosão em um comprimento de tubo curto | 2 a 4 dias | Baixo to medium | 2 a 6 anos |
| Seção retube | Múltiplas falhas concentradas em um banco | 1 a 3 semanas | Médio | 8 a 15 anos |
| Substituição completa do feixe tubular | Perda generalizada de paredes ou mudança de função | 3 a 6 semanas | Médio to high | 15 anos ou mais |
| Substituição completa da unidade | Danos na carcaça, tambor ou plataforma; dever não corresponde mais ao design | 2 a 6 meses incluindo fabricação | Alto | 20 anos ou mais |
Três regras práticas estão atrás dessa mesa. Primeiro, a obstrução é uma medida de estabilização, não uma solução. Cada tubo obstruído reduz a área de transferência de calor e aumenta a temperatura de saída dos gases de combustão, o que, por sua vez, empurra os tubos restantes para mais perto do seu ponto de orvalho. Conecte mais de dez por cento de um banco e você redesenhará efetivamente a caldeira sem fazer a engenharia.
Em segundo lugar, os reparos de soldagem só duram quando a restrição que causou a rachadura original for resolvida. Em uma junta tubo-espelho, isso significa verificar a tolerância de expansão, a folga tubo-furo e o tratamento térmico após a soldagem. Um reparo que ignore esses três itens irá quebrar no mesmo dedo, geralmente dentro de um ano.
Terceiro, a economia do reparo deve ser avaliada pelo calor fornecido e não pela fatura do reparo. Um economizador com vazamento que é conectado em vez de retubado aumenta a temperatura de saída dos gases de combustão, o que aumenta o consumo de combustível a cada hora de funcionamento da caldeira. Numa unidade que dispara continuamente, essa penalidade pode exceder o custo de um retubo adequado dentro de duas ou três temporadas de operação.
Conectar e soldar ganha tempo; somente um reparo que remova a causa mecânica ou química do vazamento garante confiabilidade.
Quando o reparo deixa de fazer sentido, a decisão de substituição é determinada pelo local onde a caldeira se encontra no processo. As caldeiras de calor residual não são produtos intercambiáveis; cada configuração corresponde a uma fonte de gás, uma carga de poeira e um perfil de temperatura. A faixa abaixo lista as configurações mais frequentemente especificadas em usinas de carvão químico, metalurgia, energia e amônia.
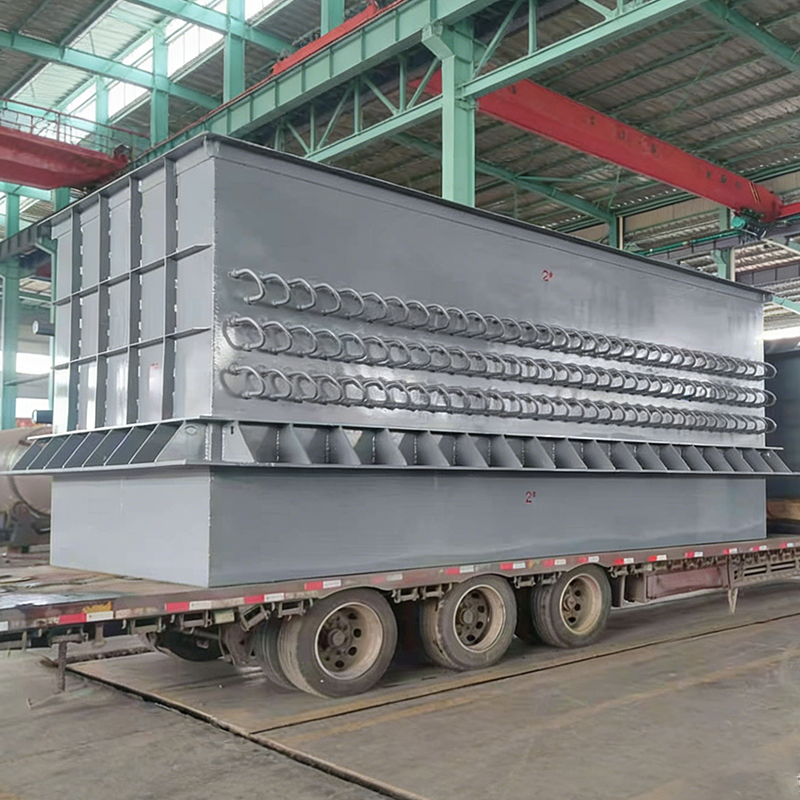
 Caldeira de calor residual de gás de combustão de forno de coque A caldeira de calor residual de gás de combustão de forno de coque é um dispositivo de alta eficiência e economia de energia desenvolvido especificamente para a indústria de coque. Tem como objetivo recuperar e utilizar o ... Ver Produto →
Para cada uma dessas posições, faça as mesmas quatro perguntas antes de solicitar orçamentos. Qual é o fluxo de gás de projeto e a faixa de temperatura na entrada, incluindo condições perturbadoras? Qual é a carga de poeira e a distribuição do tamanho das partículas na entrada? Qual é o teor de enxofre e umidade e, portanto, o ponto de orvalho ácido que define a temperatura mínima do metal? E em que faixa de rotação a planta realmente opera, diferentemente da faixa de identificação?
A seleção do fornecedor é tão importante quanto a configuração. Uma caldeira de calor residual é um vaso de pressão com uma superfície de transferência de calor no lado do gás, portanto, o fabricante precisa de uma qualificação de caldeira e de um vaso de pressão e de experiência prática com o ambiente específico de poeira e corrosão. Um fornecedor que construiu apenas trocadores de calor com gás limpo normalmente subespecificará o espaçamento dos tubos e o sopro de fuligem, e o primeiro vazamento aparecerá no segundo ano operacional.
Combine a configuração da caldeira com a posição do processo, a carga de poeira e o ponto de orvalho ácido antes de comparar os preços – erros de configuração não podem ser corrigidos com desconto.
A maior parte da prevenção de vazamentos em uma caldeira industrial acontece na fase de desenho, e não na oficina de manutenção. Três decisões de projeto fazem a maior parte do trabalho: manter a temperatura do metal acima do ponto de orvalho ácido, escolher um projeto de junta que tolere expansão diferencial e limitar a velocidade do gás nas primeiras fileiras de tubos.
A corrosão do ponto de orvalho é o mecanismo dominante em economizadores e pré-aquecedores de ar. A resposta da engenharia é uma margem documentada entre a temperatura mínima do metal e o ponto de orvalho ácido calculado, sustentada em toda a faixa operacional, incluindo condições de baixa carga. Uma caldeira que mantém essa margem em plena carga, mas cai abaixo dela em quarenta por cento da carga, ainda falhará, apenas mais lentamente.
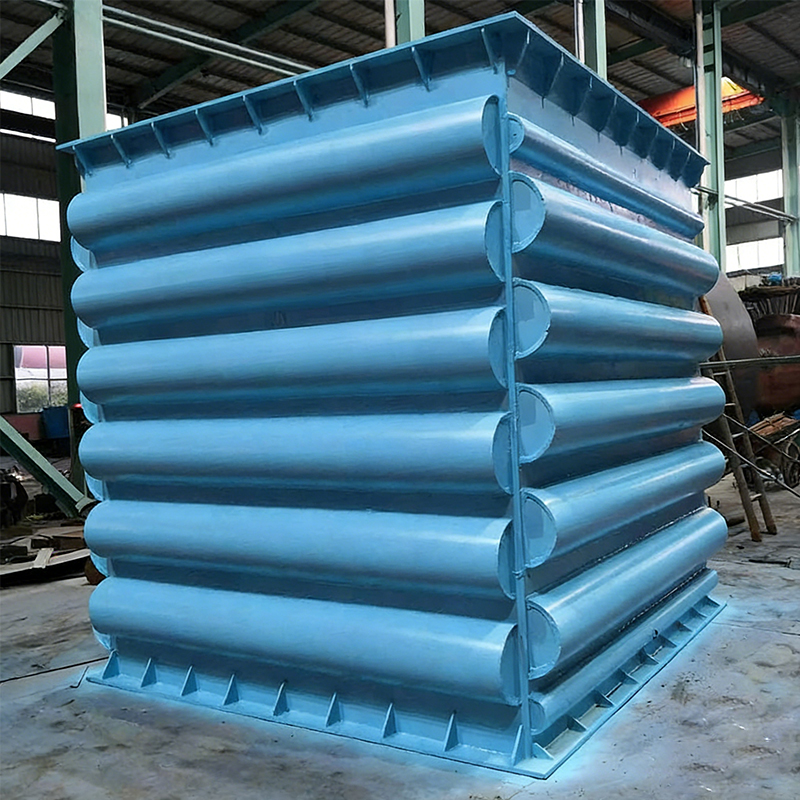
Enquanto as juntas economizadoras soldadas convencionais enfrentam altas temperaturas, muita poeira e condensação corrosiva, as construções soldadas oferecem um conjunto diferente de compensações. Um economizador brasado à base de níquel usa uma conexão tubo-coletor totalmente soldada, que remove a longa ponta da solda que atua como um iniciador de trincas em juntas carregadas ciclicamente e fornece um contato mais uniforme entre o tubo e a aleta. O metal de adição é selecionado pela resistência à corrosão e não pela facilidade de soldagem, e a superfície resultante resiste ao condensado ácido que ataca a extremidade fria do caminho do gás de combustão.
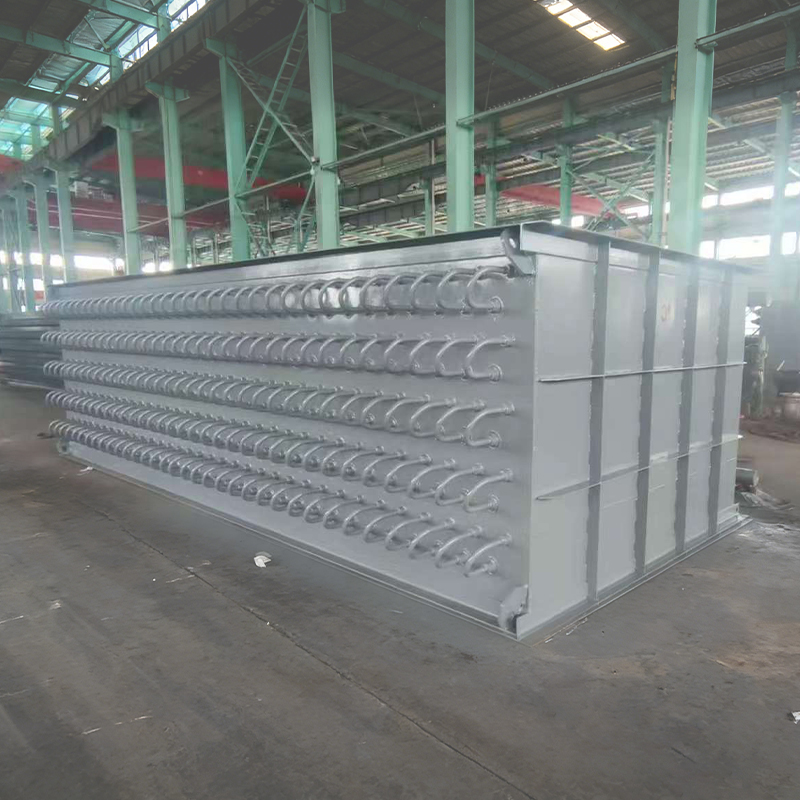 Economizador Brasado à Base de Níquel Economizador Brasado à Base de Níquels are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Ver Produto →
Quando o requisito é simplesmente aquecer o ar de combustão com o calor residual dos gases de combustão, um pré-aquecedor de ar é a escolha mais económica, desde que a margem de temperatura da extremidade fria seja mantida e as passagens laterais do gás possam ser limpas sem desmontar todo o banco. A seleção entre os dois deve seguir a análise dos gases de combustão e não a ordem do catálogo do equipamento.
A erosão aumenta aproximadamente com o cubo da velocidade do gás, portanto as primeiras fileiras de uma caldeira empoeirada devem ser projetadas para uma velocidade mais baixa do que o resto do feixe. A colocação do soprador de fuligem também é importante: um soprador que direcione o vapor na mesma fileira de tubos e no mesmo ângulo durante anos irá corroer uma linha previsível de tubos, e girar a sequência entre interrupções é uma maneira de baixo custo de distribuir o desgaste.
No lado da água, os detalhes do projeto que evitam vazamentos são menos glamorosos, mas igualmente decisivos: internos corretos do tambor para evitar o transporte de vapor, capacidade de purga adequada para controlar sólidos dissolvidos e um desaerador que remove genuinamente o oxigênio, em vez de um que está apenas presente no fluxograma. Problemas químicos da água aparecem na superfície do tubo meses depois e, a essa altura, o dano já é uma corrosão localizada.
Uma margem de temperatura documentada na extremidade fria e um projeto de junta que tolera expansão diferencial evitam mais vazamentos do que qualquer regime de manutenção pode reparar.
A decisão deve ser tomada em relação a quatro números: espessura medida da parede versus o mínimo exigido, o número de vazamentos no período operacional atual comparado com o anterior, a vida útil restante do projeto das peças sob pressão e o valor de um dia de perda de produção. Quando esses números apontam em direções diferentes, use os critérios abaixo.
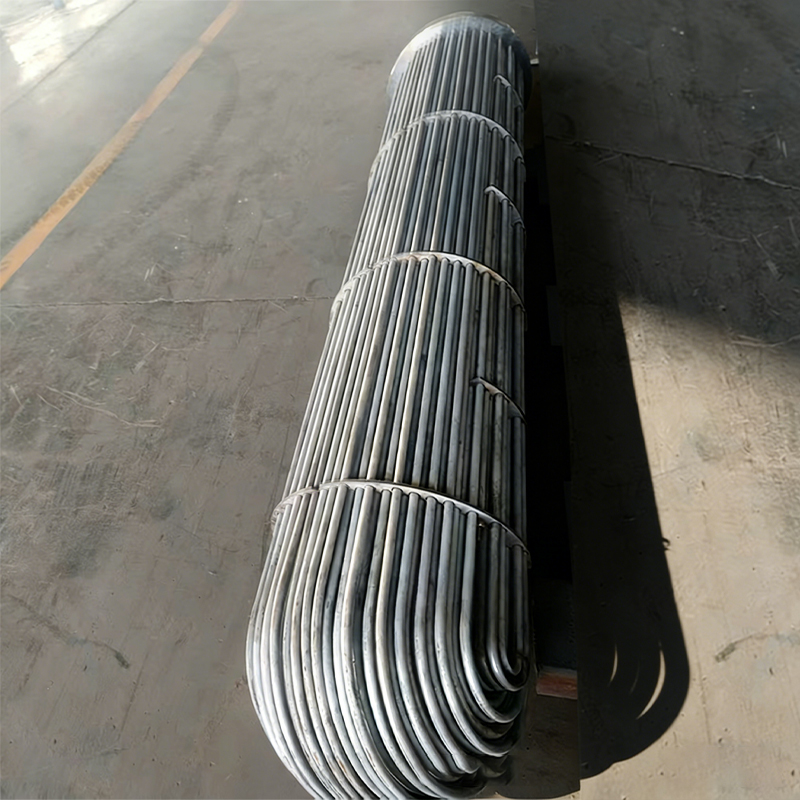 Trocador de calor de casco e tubo O trocador de calor casco e tubo é um trocador de calor industrial típico e universal. A sua estrutura central consiste num grande invólucro (lado do invólucro) que alberga o tubo ... Ver Produto →
| Repare no local quando | Planeje a substituição quando |
|---|---|
|
|
Vale a pena fazer o cálculo do retorno corretamente. Um economizador com vazamento que força a planta a desviar parte da superfície de transferência de calor aumenta a temperatura de saída dos gases de combustão, e cada grau de recuperação perdida se traduz em combustível adicional por hora. Multiplique essa penalidade horária pelas horas de operação anuais, adicione o custo das interrupções não planejadas causadas pela unidade atual e compare o total com o preço de entrega de um banco substituto, incluindo a instalação.
Em muitas unidades de serviço contínuo, a aritmética decide a favor da substituição dentro de dois a três anos, e isso antes de levar em conta o risco de uma interrupção forçada durante um período de pico de produção. Em contrapartida, em unidades que funcionam algumas semanas por ano, uma reparação no local com a química correta da água pode continuar a ser a escolha racional durante uma década.
Uma outra variável merece menção: o custo de uma reparação de má qualidade. Uma solda que passa em um teste hidrostático, mas deixa uma concentração de tensão na ponta, falhará novamente, e a segunda falha geralmente custa mais que a primeira porque ocorre sem aviso prévio e muitas vezes durante uma campanha de produção.
Substitua quando a frequência do vazamento estiver aumentando em vários bancos e a espessura da parede estiver no mínimo do código; repare apenas quando o mecanismo for conhecido e a vida restante cobrir o próximo ciclo de interrupção.
Uma caldeira reparada permanece reparada apenas se os três fatores de formação de vazamento forem mantidos dentro de seu envelope de projeto. A química da água controla a taxa de perda de paredes por dentro, o ciclo de carga controla o acúmulo de danos por fadiga nas juntas e os intervalos de inspeção decidem se o próximo vazamento será encontrado por um técnico ou por um operador de turno no meio da noite.
| Interval | Atividade | Gravar | Mecanismo de vazamento abordado |
|---|---|---|---|
| Cada turno | Verifique a estabilidade do nível do tambor, a operação de purga e qualquer infiltração visível | Leituras e observações de registros | Excursões operacionais, junta chorando |
| Diariamente | Testes de pH, condutividade e oxigênio dissolvido da água de alimentação | Gráfico de tendências, não apenas um valor | Pitting do lado da água e corrosão sob depósito |
| Semanalmente | Temperatura de saída dos gases de combustão e verificação da opacidade da pilha | Temperatura em relação à linha de base da carga | Vazamento precoce do tubo, incrustações e bypass |
| Mensalmente | Imagens térmicas de carcaças, flanges e portas de esgoto enquanto quentes | Imagens arquivadas em meses anteriores | Vazamentos nas juntas e nas juntas antes da falha |
| Interrupção anual | Mapeamento ultrassônico de espessura de bancos economizadores e pré-aquecedores de ar | Leituras mapeadas em grade | Afinamento da parede devido à corrosão e erosão |
| Interrupção anual | Teste de corante penetrante ou partículas magnéticas de soldas de tubos a chapas de tubos | Registros junta por junta | Rachaduras por fadiga nas articulações restringidas |
| A cada 3 a 5 anos | Inspeção total de peças de pressão, teste de dureza da plataforma, medição de deslocamento da junta de expansão | Relatório de inspeção certificado | Fluência, sobrecurso de expansão, danos na carcaça |
Dois hábitos tornam esses intervalos eficazes. A primeira é comparar as leituras com uma linha de base corrigida pela carga, em vez de com um valor de alarme fixo, porque a maioria dos vazamentos se anuncia como uma pequena mudança de tendência muito antes de cruzarem um limite. A segunda é escrever a correção química da água na mesma ordem de serviço que o reparo mecânico, de modo que a correção e a causa sejam resolvidas juntas.
A ciclagem de carga merece atenção específica. Cada inicialização e desligamento aplica um ciclo térmico completo às juntas entre tubos e espelhos, aos coletores e aos elementos de expansão, e os danos por fadiga se acumulam, independentemente do cuidado com que o reparo foi executado. Reduzir o número de ciclos desnecessários e manter as taxas de rampa dentro da curva do fabricante não custa nada e estende diretamente o intervalo entre os vazamentos.
Faça a tendência da química e da temperatura do gás de saída semanalmente - um vazamento na caldeira quase sempre aparece como uma mudança de tendência semanas antes de aparecer como água no chão.
Uma vez que a decisão passa do reparo para a substituição, a questão de fornecimento se torna prática: quem pode fornecer uma peça de pressão que se encaixe nos dutos existentes, atenda aos requisitos aplicáveis da caldeira e do vaso de pressão e chegue dentro da janela de interrupção? A resposta geralmente é um fabricante de equipamento original, em vez de uma oficina de fabricação geral, por três motivos.
O primeiro é a qualificação. Um banco de caldeira de calor residual é um componente de limite de pressão e o fabricante precisa das aprovações de projeto e fabricação que se aplicam à sua jurisdição. Na China, isso significa uma licença de fabricação de vasos de pressão de classe três para trabalho doméstico e carimbo ASME para equipamentos exportados ou projetos financiados internacionalmente. Um fabricante de aço em geral não pode fornecer legitimamente essa peça, por mais competitiva que pareça a cotação.
O segundo é o conhecimento do processo. As superfícies de transferência de calor do lado do gás falham de maneiras específicas em indústrias específicas, e um fabricante que tenha fornecido aplicações em fornos de coque, sinterização e sopro de oxigênio já conhecerá os padrões de erosão e incrustação. Essa experiência aparece no espaçamento dos tubos, na colocação do soprador de fuligem, no deslocamento da junta de expansão e na margem de temperatura da extremidade fria, todos invisíveis em um desenho de arranjo geral, mas decisivos no serviço.
O terceiro é o escopo de entrega. Um reparo ou substituição de vazamento geralmente precisa de mais do que um pacote: precisa de modificações em dutos, suportes estruturais, isolamento, detalhes refratários, tomadas de instrumentação e suporte de comissionamento. Trabalhar com um único fornecedor que projeta, fabrica, instala e comissiona elimina o risco de interface entre três ou quatro prestadores de serviços separados.
Ao avaliar fornecedores potenciais, peça evidências em vez de declarações: qualificações por escrito dos recipientes de pressão e das caldeiras, o equipamento de fabricação interno que determina a qualidade da junta alcançável e uma lista de referência de plantas que operam em condições de gás comparáveis. Um fabricante com seu próprio forno de brasagem, capacidade de enrolamento de aletas e linha de produção de tubos de calor tem controle direto sobre as juntas que causam a maioria dos vazamentos na extremidade fria, o que é uma diferença significativa em relação a um fornecedor que subcontrata essas operações.
Para plantas que operam internacionalmente, a conversa sobre fornecimento também deve confirmar a prática de documentação: certificados de materiais, especificações de procedimentos de soldagem e registros de qualificação, relatórios de testes não destrutivos, certificados de testes hidrostáticos e desenhos as-built. Esses documentos são os que um inspetor solicitará e sua ausência pode atrasar o comissionamento muito depois de o equipamento chegar ao local.
Finalmente, o preço deve ser avaliado com base no custo total que inclua o desempenho da recuperação de calor entregue, o intervalo esperado entre as intervenções de manutenção e o tempo de resposta do fornecedor para peças sobressalentes. Um pacote mais barato que cubra a extremidade fria com produtos de corrosão dentro de dezoito meses não é nada mais barato.
Adquira peças de pressão de um fabricante qualificado de caldeiras e vasos de pressão com produção conjunta interna – a documentação e a qualidade da junta não podem ser inspecionadas no trabalho de um subcontratado após a entrega.
Em centenas de trabalhos de inspeção e reparação, os mesmos cinco erros são recorrentes. Cada um deles é barato para evitar e caro para repetir.
Cada um destes erros tem uma lógica de curto prazo por detrás – pressão de tempo, pressão orçamental, uma janela de interrupção que já está a diminuir. O problema é que o custo do erro recai sobre o próximo orçamento de manutenção, muitas vezes durante uma campanha de produção, quando a fábrica tem menos condições de arcar com uma parada não planejada.
Uma simples disciplina resolve a maioria deles: antes de encerrar qualquer reparo, registre o mecanismo, o método de reparo, a medição que o justificou e a mudança operacional que evitará sua recorrência. Dez minutos de documentação ao final de um reparo é o investimento de confiabilidade mais barato disponível para uma planta.
Todo reparo de vazamento deve ser encerrado com um mecanismo registrado e uma alteração operacional correspondente – caso contrário, o mesmo vazamento será simplesmente agendado para uma data posterior.
Duas páginas que vale a pena manter abertas enquanto uma decisão de reparo ou substituição está sendo preparada:
Ambas as páginas partem do mesmo ponto de partida deste artigo: entender o mecanismo e depois escolher o equipamento.
Boas decisões de fornecimento começam com um mecanismo de falha claro – traga a análise de gás, o mapa de espessura e o histórico de vazamentos para a primeira conversa com o fornecedor.
Consertar um vazamento na caldeira é uma sequência de decisão, não uma tarefa única. Identifique o local, confirme o mecanismo, escolha um reparo que elimine a causa e registre a alteração operacional que o impede de retornar. Quando os dados de espessura e a frequência de vazamento indicarem que a unidade está concluída, trate a substituição como um projeto de engenharia com uma posição de processo, uma carga de poeira e um ponto de orvalho ácido anexados, e especifique o equipamento com base nesses números, em vez de em uma página de catálogo.
As usinas que seguem essa sequência normalmente apresentam menos vazamentos, interrupções mais curtas e intervalos mais longos entre grandes intervenções. As plantas que perseguem a água em vez do mecanismo veem novamente o mesmo vazamento, geralmente logo após a próxima reinicialização e geralmente no momento menos conveniente do ano de produção. A diferença entre os dois não é o orçamento; é a ordem em que as perguntas são feitas.
Pergunte sobre o mecanismo antes do método e sobre o design antes do preço - essa ordem por si só evita a maioria dos vazamentos repetidos na caldeira.
Nós o ajudaremos a caminhar em direção ao sucesso.

Zona de aglomeração industrial de alta tecnologia Maqiao Norte, cidade de Jingjiang, cidade de Taizhou, província de Jiangsu

+86-18752676699 / +86-13961025664