English
Notícias
Página inicial / Notícias / Notícias da indústria / Como as caldeiras de calor residual da metalurgia podem economizar nos custos de energia da sua planta?
As caldeiras de calor residual da metalurgia podem reduzir o consumo total de energia de uma planta em 15% a 40%, reduzindo os custos de combustível em centenas de milhares de dólares anualmente. Para instalações que operam altos-fornos, fornos elétricos a arco, linhas de sinterização ou fornos de coque, enormes volumes de gases de combustão de alta temperatura são descarregados continuamente – e sem um sistema dedicado de recuperação de calor residual industrial, essa energia térmica é simplesmente perdida para a atmosfera. Uma caldeira de recuperação de calor adequadamente projetada captura esse calor desperdiçado para gerar vapor ou água quente, que pode então acionar turbinas, pré-aquecer o ar de combustão ou fornecer diretamente o aquecimento do processo. O resultado é uma redução mensurável e sustentada nos gastos com energia, juntamente com menores emissões de carbono e melhor conformidade regulatória. Este artigo explica como funcionam as caldeiras de calor residual de metalurgia, o que elas recuperam, como selecionar o sistema certo e o que a Jiangsu Shineng Chemical Equipment Co., Ltd.
Os processos metalúrgicos estão entre as operações que mais consomem energia na indústria pesada. Uma siderúrgica típica que consuma 4 a 6 GJ de energia por tonelada de aço bruto produzido rejeitará entre 30% e 50% dessa energia como perdas térmicas – a maior parte que sai pelas chaminés de gases de combustão. Medido em uma instalação siderúrgica de médio porte que produz 1 milhão de toneladas por ano, isso se traduz em vários petajoules de energia térmica desperdiçada anualmente. Aos preços do gás natural industrial, mesmo a captura de 20% desta perda através da instalação de um equipamento de recuperação de calor residual de gases de combustão pode representar uma poupança superior a 1 milhão de dólares por ano.
Para além da poupança directa nos custos de combustível, o calor residual não recuperado acarreta penalidades secundárias: os sistemas de refrigeração têm de lidar com mais carga térmica, a descarga de calor atmosférico aumenta a temperatura ambiente dentro e ao redor da fábrica, e os reguladores em muitas jurisdições estão a tornar mais rigorosos os padrões de emissões que penalizam indirectamente a ineficiência térmica. Um sistema de recuperação de calor residual industrial bem projetado aborda todos esses fatores simultaneamente, tornando-o um dos investimentos de capital de maior retorno disponíveis para operadores de plantas metalúrgicas.
O gráfico acima ilustra como a exaustão dos gases de combustão é responsável por aproximadamente 40% das perdas térmicas totais em uma típica usina siderúrgica integrada – de longe a maior fonte individual. As perdas de água de resfriamento vêm em segundo lugar, com cerca de 24%, seguidas pelo calor da escória (16%), radiação superficial (12%) e outras perdas diversas (8%). Compreender esta distribuição é fundamental para os engenheiros de fábrica, porque revela que o equipamento de recuperação de calor residual de gases de combustão proporciona o maior retorno sobre o investimento. As restantes categorias de perdas, embora significativas, requerem soluções mais complexas ou de capital intensivo para serem capturadas. Priorizar uma caldeira de calor residual metalúrgico de alta qualidade representa, portanto, o caminho mais direto para a redução dos custos de energia. Depois que o calor dos gases de combustão é capturado e utilizado, as instalações podem reinvestir as economias para abordar sistematicamente a próxima maior fonte de perdas.
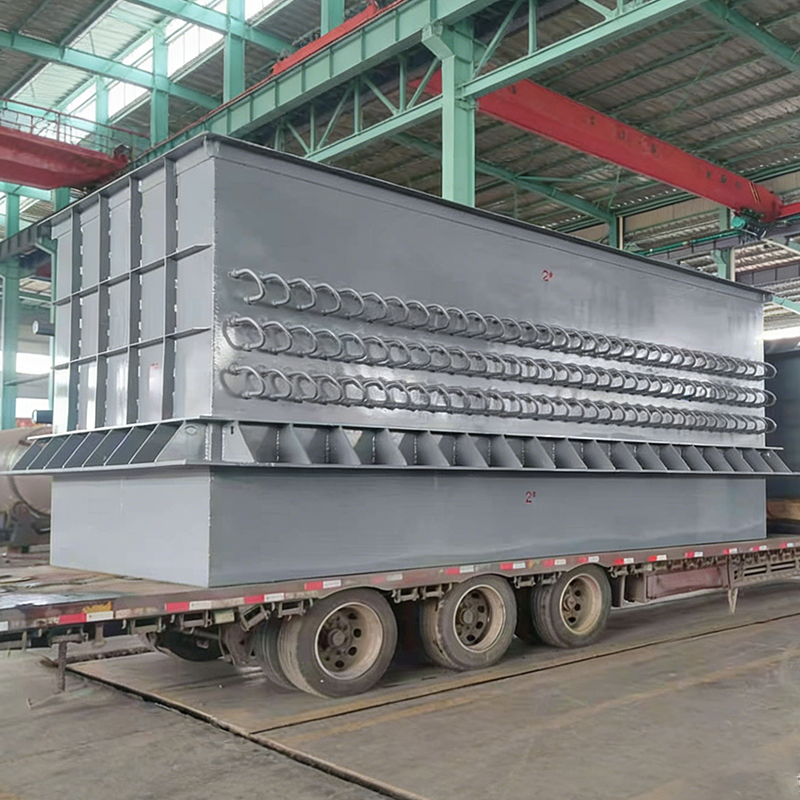
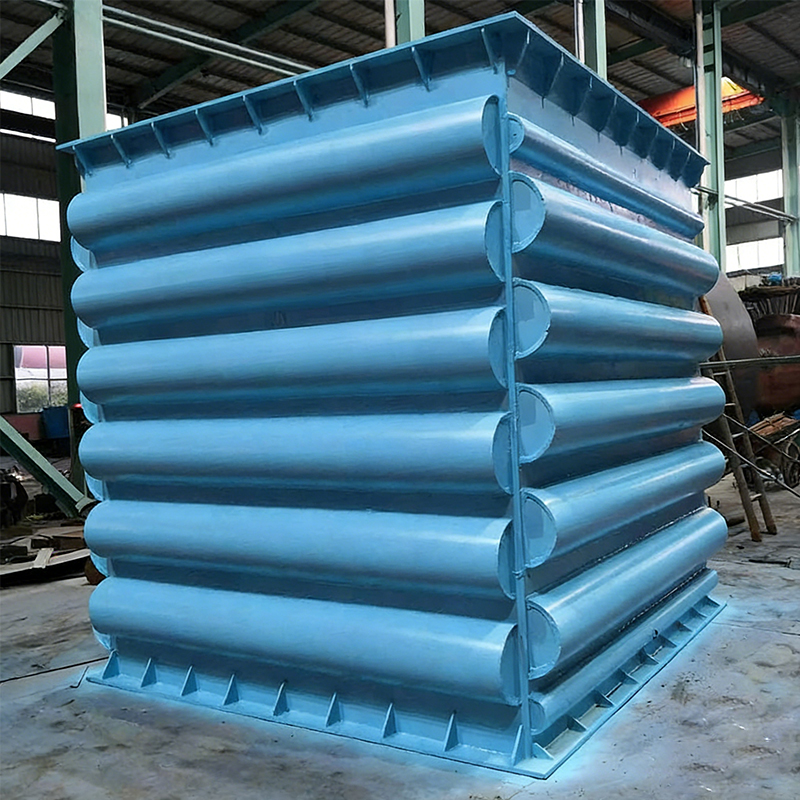
Uma caldeira de calor residual - às vezes chamada de caldeira de recuperação de calor ou WHB - é um trocador de calor que utiliza gases de exaustão quentes de processos industriais para gerar vapor ou água quente, sem qualquer combustão adicional de combustível. Em aplicações metalúrgicas, a temperatura dos gases de combustão na entrada da caldeira normalmente varia de 400°C a mais de 1.000°C, dependendo do processo a montante. A caldeira transfere esta energia térmica para um fluido de trabalho (geralmente água) que circula através de tubos ou serpentinas, elevando-o às condições de vapor para uso a jusante.
O projeto fundamental incorpora diversas zonas de transferência de calor:
A Jiangsu Shineng Chemical Equipment Co., Ltd., fundada em 2005, desenvolveu recursos internos completos que abrangem o desenvolvimento de tubos de calor, brasagem à base de níquel e fabricação de vasos de pressão - permitindo a integração estreita de todos esses subsistemas em equipamentos confiáveis e de engenharia personalizada para recuperação de calor residual industrial.
Diferentes processos metalúrgicos produzem gases de combustão com perfis de temperatura, composições e cargas de poeira distintos. O projeto de um sistema apropriado de caldeira de recuperação de calor industrial deve levar em conta essas diferenças. Abaixo está um resumo das principais aplicações:
| Processo | Temperatura do gás de entrada (°C) | Carga de poeira (g/Nm³) | Pressão de Vapor (MPa) | Taxa típica de recuperação de calor |
|---|---|---|---|---|
| Alto-forno (fogão quente) | 250 – 450 | 5 – 20 | 1,0 – 2,5 | 20 – 35% |
| Forno Elétrico a Arco | 400 – 900 | 10 – 50 | 1,0 – 4,0 | 25 – 40% |
| Gás de coqueria | 700 – 1.000 | 1 – 5 | 2,5 – 5,0 | 30 – 45% |
| Máquina de sinterização | 300 – 500 | 30 – 100 | 0,8 – 2,0 | 15 – 30% |
| Fundição de Não Ferrosos | 600 – 1.200 | 50 – 200 | 2,0 – 6,0 | 30 – 50% |
Os processos de fundição de metais não ferrosos, como a fundição de cobre e chumbo, oferecem o maior potencial de recuperação de calor — geralmente de 30% a 50% — devido às temperaturas extremamente altas do gás de entrada, superiores a 1.000°C, e à complexidade relativamente baixa da poeira. O gás de coqueria também produz excelente recuperação. Para máquinas de sinterização, a alta carga de pó (até 100 g/Nm³) é uma restrição importante do projeto: a caldeira deve incorporar sopro de fuligem robusto, bancos de tubos de passo estendido e funis de pó eficientes para evitar incrustações e manter o desempenho térmico durante a vida útil do equipamento.
O gráfico de linhas acima compara as tendências de eficiência de recuperação de calor entre projetos de caldeiras de calor residual de tubo de fogo e tubo de água em uma faixa de temperaturas de gás de entrada de 300°C a 1.100°C. As configurações de tubos de água superam consistentemente os projetos de tubos de fogo em temperaturas mais altas, principalmente porque as caldeiras de tubos de água permitem um arranjo de tubos mais flexível, pressões de vapor mais altas e melhor adaptação às condições flutuantes de gás comuns em ambientes metalúrgicos. A uma temperatura de entrada de 1.100°C, um WHB com tubo de água pode atingir valores de eficiência próximos de 50%, enquanto um projeto com tubo de fogo atinge aproximadamente 42%. No entanto, para aplicações de baixa temperatura - como exaustão de fornos quentes de alto-forno a 300-450°C - a diferença de desempenho diminui consideravelmente, e projetos de tubo de fogo podem ser preferidos por sua construção mais simples e menores requisitos de manutenção. Os engenheiros da planta devem avaliar ambas as famílias de projeto em relação aos dados específicos do processo antes de finalizar as especificações.
A escolha de um sistema de caldeira de recuperação de calor industrial apropriado para uma planta metalúrgica não é um exercício de seleção de catálogo – requer uma avaliação de engenharia completa. Os seguintes parâmetros são a base de qualquer especificação WHB confiável.
Volume de gás de combustão e perfil de temperatura
O caudal mássico dos gases de combustão (em Nm³/h ou kg/s) e a temperatura de entrada determinam diretamente a capacidade térmica da caldeira. Em processos descontínuos, como produção de aço em forno elétrico a arco, o volume e a temperatura do gás flutuam significativamente dentro de cada ciclo térmico. O WHB deve ser projetado para suportar condições de pico sem danos e condições de baixa carga sem problemas de condensação. Um fornecedor confiável de caldeiras de calor residual de metalurgia realizará modelagem térmica dinâmica para estabelecer o envelope operacional.
Composição dos gases de combustão e carga de poeira
Os gases metalúrgicos geralmente contêm compostos de enxofre, halogênios, vapores de metais pesados e partículas substanciais. O dióxido de enxofre pode formar ácido sulfúrico abaixo do ponto de orvalho ácido (normalmente 130–180°C dependendo da concentração de SO₂), causando corrosão severa nas superfícies a jusante. O projeto da caldeira deve manter as temperaturas da superfície do tubo do lado do gás acima do ponto de orvalho ácido em ambientes contendo enxofre. A alta carga de poeira (acima de 30 g/Nm³) requer ampla distância entre tubos, sistemas eficazes de sopro de fuligem e funis com mecanismos de descarga confiáveis para evitar formação de pontes.
Parâmetros obrigatórios do Steam
O uso pretendido do vapor recuperado — seja para geração de energia, aquecimento de processos ou utilidades da planta — determina a pressão e a temperatura do vapor necessárias. As turbinas de geração de energia normalmente requerem vapor superaquecido a pressões acima de 4 MPa, enquanto as aplicações de aquecimento de processo podem ser satisfeitas com vapor saturado de 0,5 a 2,0 MPa. O projeto da caldeira e a seleção do material decorrem diretamente desses requisitos. Os vasos de alta pressão devem cumprir os padrões nacionais e internacionais de vasos de pressão - um domínio onde a capacidade interna de fabricação de vasos de pressão da Jiangsu Shineng fornece controle de engenharia significativo.
Seleção de materiais para longevidade
O aço carbono é adequado para temperaturas moderadas e fluxos de gases limpos, mas muitas aplicações metalúrgicas requerem ligas de aço, aço inoxidável ou ligas à base de níquel em zonas corrosivas e de alta temperatura. As juntas entre tubos e espelhos em zonas de alta temperatura devem ser soldadas e expandidas com rigoroso controle de qualidade. A capacidade de brasagem à base de níquel da Jiangsu Shineng, desenvolvida internamente ao longo de duas décadas, atende aos mais exigentes requisitos de união em conjuntos de tubos de calor e trocadores de calor de alta temperatura.
Quantificando Economias de Energia e Custos: Uma Estrutura Prática
Os engenheiros da fábrica e as equipes de compras precisam de dados financeiros concretos para justificar um investimento da WHB para a gestão. A estrutura a seguir ilustra como quantificar a economia potencial, usando como exemplo uma aplicação representativa de uma máquina de sinterização.
Exemplo: Máquina de sinterização com 150.000 Nm³/h de gases de exaustão a temperatura média de 380°C.
Este exemplo ilustra por que os sistemas de recuperação de calor com economia de energia na metalurgia normalmente alcançam o retorno dentro de 2 a 3 anos – um retorno atraente para equipamentos de capital com uma vida útil projetada de 15 a 25 anos. Projetos nas indústrias de carvão químico e de amônia sintética, onde a Jiangsu Shineng também atua, geralmente apresentam retorno semelhante ou mais rápido devido à natureza contínua e de alta temperatura desses processos.
O gráfico de colunas acima apresenta períodos de retorno simples e representativos para instalações de caldeiras de calor residual nos cinco principais setores da indústria metalúrgica e de processo. A fundição de metais não ferrosos alcança o retorno mais rápido em aproximadamente 1,5 ano, impulsionado pelas altas temperaturas dos gases de combustão e pela economia favorável na geração de vapor. As aplicações de coqueria e sinterização normalmente recuperam seu investimento em 2,0 a 2,3 anos, enquanto as instalações de carvão químico e alto-forno variam de 2,5 a 3,0 anos. Estes números pressupõem um funcionamento contínuo ou quase contínuo com condições de gás adequadas – o retorno real para uma instalação específica dependerá das horas de funcionamento por ano, dos preços locais da energia, dos custos de manutenção e do custo de capital do equipamento de recuperação de calor residual industrial escolhido. Mesmo o cenário de retorno mais longo mostrado – alto-forno com 3,0 anos – representa um retorno excepcional para equipamentos industriais normalmente projetados para uma vida útil de 20 anos.
Uma caldeira de calor residual metalúrgico não funciona isoladamente. Faz parte de uma infraestrutura mais ampla de gerenciamento de calor e fluidos que normalmente inclui vasos de pressão industriais, tanques de armazenamento de produtos químicos e equipamentos de processo interconectados. Compreender estes componentes de suporte é essencial para as equipas de aquisição que planeiam uma instalação completa de recuperação de energia.
Vasos de Pressão Industriais
O tambor de vapor no coração de qualquer WHB é em si um vaso de pressão, projetado e fabricado de acordo com os códigos nacionais de vasos de pressão (como GB 150 na China, ASME Seção VIII na América do Norte ou PED na Europa). Além do tambor de vapor, os vasos de pressão satélite em um sistema WHB normalmente incluem desaeradores de água de alimentação, tambores flash para manuseio de condensado e acumuladores de vapor para amortecer as demandas intermitentes do processo. Um fabricante de vasos de pressão na China com capacidade integrada de projeto e fabricação — como Jiangsu Shineng — pode garantir que todos os vasos de pressão no sistema compartilhem padrões de engenharia consistentes e rastreabilidade de qualidade, simplificando tanto a aquisição quanto a aprovação regulatória.
Tanques de armazenamento químico e tanques de armazenamento industrial
Nas fábricas de carvão químico e de amônia sintética — dois mercados importantes para Jiangsu Shineng — o WHB alimenta com vapor um processo que também requer tanques de armazenamento de produtos químicos para matérias-primas, intermediários e produtos. Os tanques de armazenamento industrial nesses ambientes devem lidar com meios corrosivos (amônia, metanol, ácidos) em pressões e temperaturas elevadas. Um fornecedor de tanques de armazenamento de produtos químicos que também fabrica o WHB e seus vasos de pressão pode otimizar a integração do sistema, os padrões de flange e os layouts de tubulação, reduzindo as horas de engenharia e os custos de instalação no local.
O gráfico de radar acima ilustra como um fornecedor totalmente integrado – um fornecedor com profundo conhecimento que abrange projeto de caldeiras de calor residual, fabricação de vasos de pressão, desenvolvimento de tubos de calor, fabricação de tanques de armazenamento, equipamentos de processo químico e fabricação personalizada – oferece resultados mensuravelmente mais fortes do que um portfólio de fornecedores separados. cobre todas essas seis dimensões de capacidade em uma única instalação, fundada em 2005 com duas décadas de desenvolvimento contínuo de produtos. A dimensão mais bem avaliada neste perfil é WHB Design com 95%, refletindo o foco principal da empresa em sistemas de recuperação de calor residual de gases de combustão. A capacidade de fabricação personalizada (92%) e a fabricação de vasos de pressão (90%) completam os três principais pontos fortes. Para um operador de planta, esta integração elimina o risco de gerenciamento de interface entre fornecedores, reduz os custos de coordenação de engenharia e simplifica a garantia e a responsabilidade de serviço durante toda a vida útil do equipamento.
Mantendo o desempenho do WHB: considerações operacionais e de manutenção
Uma caldeira de calor residual metalúrgico bem conservada pode sustentar mais de 90% da eficiência térmica de seu projeto inicial ao longo de sua vida útil. Contudo, sem um programa de manutenção adequado, não é incomum uma degradação da eficiência de 10-20% nos primeiros três anos, traduzindo-se diretamente em perdas de poupança de energia. As seguintes práticas operacionais são críticas.
Sopro de fuligem e limpeza de tubos
O acúmulo de partículas nas superfícies dos tubos de transferência de calor é a causa mais comum de degradação do desempenho em WHBs metalúrgicos. Mesmo um depósito de 1 mm de pó de óxido de ferro pode reduzir os coeficientes locais de transferência de calor em 15–25%. Os sistemas automáticos de sopro de fuligem usando vapor ou ar comprimido devem ser programados para operar em intervalos calibrados para a carga real de poeira do processo específico. A limpeza manual dos tubos durante paradas de manutenção planejadas também é essencial, especialmente nas seções de convecção e no economizador, onde o acúmulo de depósitos é mais pronunciado.
Tratamento de Água e Química de Caldeiras
A qualidade da água de alimentação da caldeira afeta diretamente a vida útil do tubo e o desempenho da transferência de calor no lado da água. A formação de incrustações a partir de água dura (carbonatos de cálcio e magnésio) impõe uma camada isolante nas superfícies internas dos tubos - uma incrustação de carbonato de cálcio de 0,5 mm pode aumentar o consumo de combustível (ou reduzir a recuperação de calor) em aproximadamente 3–5%. O oxigênio dissolvido na água de alimentação causa corrosão por pites. Um programa abrangente de tratamento de água, incluindo amaciamento, desaeração e dosagem de produtos químicos (eliminadores de oxigênio, condicionadores de pH, inibidores de incrustações) é tão importante quanto o próprio hardware da caldeira.
Monitoramento e Instrumentação
As instalações modernas de sistemas de recuperação de calor residual industrial beneficiam-se do monitoramento contínuo dos principais indicadores de desempenho: temperatura dos gases de combustão na entrada e saída da caldeira, queda de pressão nos bancos de tubos, saída de vapor, fluxo de água de alimentação e condutividade de purga. A tendência desses valores ao longo do tempo permite que as equipes de manutenção detectem antecipadamente incrustações, incrustações ou deterioração mecânica, antes que causem perda significativa de desempenho ou danos ao equipamento. A Jiangsu Shineng projeta seus sistemas de caldeiras industriais de recuperação de calor com bicos de instrumentação e interfaces de controle adequadas para integração com sistemas DCS ou SCADA da planta.
A Figura 5 ilustra uma das comparações mais importantes na prática nas operações do WHB: as trajetórias divergentes de eficiência dos sistemas mantidos versus não mantidos ao longo de um período de cinco anos. Uma caldeira de recuperação de calor bem conservada retém aproximadamente 94% da sua eficiência térmica original no quinto ano, reflectindo apenas um modesto envelhecimento natural das superfícies de transferência de calor e do isolamento. Um sistema sem manutenção, por outro lado, pode cair abaixo de 75% de eficiência dentro de cinco anos – representando uma perda de mais de um quarto da sua capacidade projetada de recuperação de energia. Para um sistema que gera o equivalente a US$ 1,2 milhão por ano em valor de vapor, essa degradação se traduz em US$ 300.000 ou mais em economias anuais perdidas. Os dados sublinham que o investimento em manutenção – remoção de fuligem, tratamento de água, inspeção de tubos e manutenção de instrumentação – não é um custo indireto opcional, mas um facilitador direto da economia de energia que justifica o investimento da WHB em primeiro lugar.
Fundada em 2005, a Jiangsu Shineng Chemical Equipment Co., Ltd. tornou-se um fabricante verticalmente integrado de sistemas de recuperação de calor de resíduos de gases de combustão e equipamentos de processos químicos, exportando para mercados internacionais em toda a Ásia, Oriente Médio e outros lugares. A diferenciação competitiva da empresa assenta em diversas vantagens estruturais.
Capacidades totalmente internas
Ao contrário dos distribuidores ou integradores de projetos que terceirizam a fabricação, a Jiangsu Shineng mantém recursos internos completos de engenharia e fabricação: P&D e produção de tubos de calor, brasagem à base de níquel para juntas de alta temperatura, fabricação de vasos de pressão, incluindo hidroteste e inspeção, e fabricação de tanques de armazenamento industrial. Isso significa que os clientes recebem um ponto único de responsabilidade de engenharia, desde o projeto térmico inicial até o teste final de aceitação na fábrica.
Experiência multissetorial
O equipamento de recuperação de calor residual industrial da Jiangsu Shineng foi implantado nas indústrias de carvão químico, metalurgia, geração de energia e amônia sintética. Cada setor apresenta composições de gases, características de poeira e perfis de demanda de vapor distintos. Essa experiência intersetorial permite que a equipe de engenharia antecipe problemas que os fornecedores de um único setor podem não reconhecer — como a interação entre a condensação do alcatrão da coqueria e a incrustação dos tubos da caldeira, ou os desafios de gerenciamento do ponto de orvalho ácido em fluxos de gases metalúrgicos ricos em enxofre.
Engenharia personalizada como prática padrão
As plantas metalúrgicas não são uniformes. Cada instalação tem suas próprias taxas de fluxo de gás, perfis de temperatura, restrições de espaço, condições da rede de vapor e requisitos regulatórios. A abordagem da Jiangsu Shineng trata o projeto e a fabricação de reatores químicos personalizados, equipamentos de processo químico prontos para uso e especificações personalizadas de reatores químicos industriais como produtos padrão, em vez de exceções. Cada projeto WHB começa com uma análise detalhada dos dados do processo e termina com documentação adequada à estrutura regulatória nacional do cliente – sejam padrões GB chineses ou códigos internacionais.
Experiência em exportação e conformidade com padrões internacionais
Tendo exportado com sucesso para mercados internacionais, Jiangsu Shineng tem experiência na adaptação de projetos para ASME, PED e outros padrões internacionais de vasos de pressão e trocadores de calor. As equipes internacionais de compras podem trabalhar com confiança de que a documentação, a rastreabilidade de materiais, os registros de inspeção e os arranjos de testemunhas de terceiros são tratados como parte rotineira do processo de execução do projeto.
Perguntas frequentes
Q1: Qual é a vida útil operacional típica de uma caldeira de calor residual metalúrgico?
Uma caldeira de calor residual metalúrgico bem projetada e com manutenção adequada normalmente tem uma vida útil projetada de 15 a 25 anos. A vida útil real depende muito da corrosividade dos gases de combustão, da qualidade do programa de tratamento da água de alimentação e do rigor do cronograma de manutenção. Componentes críticos de desgaste — como bicos sopradores de fuligem, vedações de tubos e seções de revestimento refratário — exigem substituição periódica em ciclos de 3 a 7 anos, mas o vaso de pressão principal e o feixe de tubos podem permanecer utilizáveis durante toda a vida útil do projeto quando operados corretamente. A Jiangsu Shineng projeta suas caldeiras de recuperação de calor com feixes de tubos acessíveis e dimensionamento padronizado de componentes para simplificar a manutenção futura.
Q2: Uma caldeira de calor residual pode ser adaptada a uma instalação metalúrgica existente ou requer uma nova construção?
A adaptação de uma caldeira de calor residual a uma instalação existente é totalmente viável e é, de facto, a forma como a maioria das instalações WHB são executadas. As principais restrições de engenharia em um retrofit são: área disponível dentro ou adjacente ao duto existente e roteamento de gases de combustão, suporte estrutural para o peso adicional da caldeira e estoque de água, integração com a rede de vapor existente da planta ou estabelecimento de um novo sistema de distribuição de vapor, e programação da instalação para minimizar o tempo de inatividade da produção durante a ligação. A equipe de engenharia da Jiangsu Shineng tem ampla experiência em projetos de modernização WHB e pode fornecer estudos de layout 3D e planos de instalação em fases para minimizar a interrupção das operações contínuas da planta.
Q3: Quais concentrações de poeira de gases de combustão uma caldeira de calor residual de metalurgia pode suportar?
As caldeiras de calor residual metalúrgico podem ser projetadas para lidar com uma ampla gama de concentrações de poeira, desde alguns gramas por metro cúbico normal em aplicações de gás de coqueria até 200 g/Nm³ ou mais em alguns ambientes de fundição de metais não ferrosos. Em cargas de pó mais elevadas, o projeto da caldeira deve incorporar um passo de tubo mais amplo (para reduzir pontes e entupimentos), sistemas de sopro de fuligem mais robustos, reservatórios de pó de maior capacidade com válvulas de descarga confiáveis e acesso de limpeza acessível para manutenção. Em algumas aplicações com alto teor de poeira, recomenda-se uma câmara de decantação ou pré-separador de ciclone a montante do WHB para reduzir a carga de partículas que entra nas seções de transferência de calor. Cada aplicação requer sua própria avaliação — a Jiangsu Shineng conduz uma revisão de caracterização de poeira como parte da fase de pré-engenharia padrão.
Q4: Quais pressões e temperaturas de vapor uma caldeira de recuperação de calor residual industrial pode produzir?
As caldeiras de recuperação de calor residual industrial podem ser projetadas para produzir vapor em uma ampla faixa de pressões e temperaturas, dependendo da temperatura do gás de combustão de entrada e da aplicação pretendida. Para fluxos de gás de baixa temperatura (300–450°C), vapor saturado de 0,5 a 1,6 MPa é uma saída típica — adequada para aquecimento de processos, desaeração e fornecimento de utilidades para plantas. Fluxos de gás de alta temperatura (700–1.200°C) permitem a produção de vapor superaquecido de 3,5 a 10 MPa, o que é adequado para acionar geradores de turbina a vapor e produzir energia elétrica. A capacidade interna de fabricação de vasos de pressão da Jiangsu Shineng cobre toda a gama, desde vasos de baixa pressão até conjuntos de tambores de alta pressão, permitindo à empresa oferecer projetos WHB em todo o espectro de requisitos de vapor industrial.
P5: Como a composição dos gases de combustão (particularmente o teor de enxofre) afeta o projeto do WHB e a seleção de materiais?
Os compostos de enxofre nos gases de combustão – normalmente dióxido de enxofre (SO₂) e trióxido de enxofre (SO₃) – representam o risco de corrosão mais significativo no projeto WHB. Quando o gás de combustão esfria abaixo do ponto de orvalho ácido (aproximadamente 130°C para baixas concentrações de SO₃, subindo para 160°C ou mais com SO₃ elevado), o ácido sulfúrico condensa nas superfícies do tubo e causa corrosão severa em curtos prazos. A resposta da engenharia envolve: manter as temperaturas mínimas da parede do tubo acima do ponto de orvalho, controlando a temperatura e o fluxo de entrada da água de alimentação; utilização de materiais resistentes à corrosão (tubos esmaltados, aço Corten ou aços inoxidáveis austeníticos) nas zonas mais vulneráveis; e projetar a temperatura de saída do economizador para fornecer uma margem térmica acima do ponto de orvalho ácido. A Jiangsu Shineng possui protocolos de projeto específicos para fluxos de gases contendo enxofre, desenvolvidos através da experiência em projetos químicos e metalúrgicos de carvão.
P6: Que informações são necessárias para obter uma proposta técnica para uma caldeira de calor residual metalúrgico?
Para preparar uma proposta técnica credível, um fornecedor de caldeiras de calor residual da metalurgia necessita, no mínimo, dos seguintes dados do processo: caudal volumétrico de gases de combustão (Nm³/h) e caudal mássico; temperatura dos gases de combustão à entrada da caldeira e temperatura máxima admissível à saída da chaminé; composição química dos gases de combustão (incluindo SO₂, CO, CO₂, H₂O, O₂ e quaisquer vestígios de espécies corrosivas); carga de poeira e distribuição de tamanho de partículas; parâmetros necessários de saída de vapor (pressão, temperatura e vazão); elevação da planta e faixa de temperatura ambiente; dimensões de pegada disponíveis; e os códigos nacionais ou internacionais de vasos de pressão e caldeiras que devem ser seguidos. A Jiangsu Shineng fornece questionários padronizados de dados de processo para orientar os clientes nesse processo de coleta de informações, e a equipe de engenharia está disponível para auxiliar na coleta de dados onde os registros de medição da planta estão incompletos.
Nós o ajudaremos a caminhar em direção ao sucesso.

Zona de aglomeração industrial de alta tecnologia Maqiao Norte, cidade de Jingjiang, cidade de Taizhou, província de Jiangsu

+86-18752676699 / +86-13961025664
 Previous