English
Notícias
Página inicial / Notícias / Notícias da indústria / Como garantir a segurança ao usar tanques de armazenamento industrial?
Garantindo a segurança ao usar tanques de armazenamento industriais — incluindo tanques de armazenamento de produtos químicos, vasos de pressão e sistemas de caldeiras de recuperação de calou — requer uma aboudagem sistemática em três domínios: projeto correto e especificação de materiais, instalação e comissionamento rigorosos e inspeção operacional disciplinada ao longo da vida útil. A causa mais evitável de incidentes em tanques industriais e vasos de pressão é o desvio das especificações do projeto, seja por seleção incorreta de materiais, espessura de parede inadequada para pressão operacional, válvulas de alívio desviadas ou manutenção adiada em programas de monitoramento de corrosão.
Este artigo fornece uma estrutura abrangente para vaso de pressão e tanque de armazenamento industrial segurança — desde padrões de projeto e classes de materiais até cronogramas de inspeção, integração de recuperação de calor e monitoramento operacional. Baseia-se nos requisitos técnicos aplicáveis às indústrias química do carvão, metalurgia, geração de energia e amônia sintética, onde equipamento de recuperação de calor residual de gases de combustão , caldeiras de calor residual e equipamentos de processo químico de alta pressão operam sob as condições térmicas, de pressão e de exposição química mais exigentes encontradas na indústria.
Nenhum programa de segurança para um tanque de armazenamento industrial or vaso de pressão é credível sem conformidade verificada com o padrão de projeto aplicável. As principais normas que regem o projeto de vasos de pressão e tanques de armazenamento incluem ASME Seção VIII (EUA), EN 13445 (Europa), GB 150 (China) e PED 2014/68/UE (acesso ao mercado europeu). Cada norma define cálculos de espessura mínima de parede, requisitos de qualificação de materiais, escopo de exame não destrutivo (NDE), múltiplos de pressão de teste hidrostático e a documentação exigida antes de uma embarcação ser colocada em serviço.
Para tanque de armazenamento químico Para aplicações que lidam com meios corrosivos, a seleção do material deve levar em conta o mecanismo de corrosão específico – corrosão geral, corrosão por corrosão sob tensão, fissuração por corrosão sob tensão ou fragilização por hidrogênio – associado ao produto químico armazenado. Um fabricante de reator químico de aço inoxidável ou o fabricante da embarcação que trabalha de acordo com as especificações GB 150 ou ASME VIII calculará a espessura mínima necessária em cada curso e cabeça do casco, adicioneo uma margem de corrosão que leva em conta a taxa de corrosão prevista ao longo da vida útil projetada da embarcação (normalmente 20 a 30 anos).
A pressão máxima de trabalho permitida (MAWP) é o parâmetro central de segurança para qualquer vaso de pressão manufacturer . O MAWP é estabelecido na fase de projeto e nunca deve ser excedido em serviço. As válvulas de alívio de segurança (SRVs) são dimensionadas e configuradas para abrir antes que a pressão do vaso atinja a MAWP, fornecendo proteção automática contra sobrepressão. Para caldeiras de calor residual e caldeira de recuperação de calor sistemas opereo em temperatura e pressão elevadas simultaneamente, a interação entre pressão e estresse térmico deve ser capturada no projeto por meio de análise de elementos finitos (FEA) de junções de bicos, transições casco-cabeça e selas de suporte.
O gráfico de barras horizontais pontua cinco principais padrões de projeto de vasos de pressão e tanques de armazenamento em sua abrangência de projeto de segurança, abrangendo metodologia de espessura de parede, qualificação de materiais, requisitos NDE, proteção contra sobrepressão e rigor de documentação. A Seção VIII da ASME alcança a pontuação mais alta com 9,6, refletindo seu status reconhecido globalmente, extenso banco de dados de materiais e o requisito obrigatório de inspeção por terceiros (Inspetor Autorizado) em todos os estágios críticos de fabricação. A EN 13445 segue com 9,2 como o equivalente europeu com requisitos de materiais e testes igualmente rigorosos, complementados pelo processo de marcação CE sob PED 2014/68/UE (pontuação 9,0) que adiciona verificação regulatória de acesso ao mercado aos requisitos de projeto técnico. O GB 150 obteve pontuação de 8,8, refletindo um padrão nacional bem estruturado que evoluiu para incorporar as melhores práticas internacionais e é obrigatório para vasos de pressão fabricados e operados na China. A API 650 em 8.4 aborda especificamente tanques de armazenamento atmosféricos e de baixa pressão – um escopo mais restrito do que os padrões de vasos de pressão, mas altamente detalhado dentro desse domínio. Instalações de habitação tanque de armazenamento químicos e tanque de armazenamento industrials devem verificar se cada navio em seu inventário foi projetado e documentado de acordo com o padrão aplicável para suas condições operacionais e mercado de destino, pois a mistura de padrões em uma única instalação pode criar lacunas na frequência de inspeção, na rastreabilidade da documentação e na conformidade do seguro.
A seleção de materiais é a decisão de engenharia mais importante em equipamento de processo químico projeto. O material errado em um tanque de armazenamento de produtos químicos ou reator de alta pressão leva à corrosão acelerada, fissuração por corrosão sob tensão, fissuração induzida por hidrogênio ou falha mecânica - cada um dos quais pode progredir de uma degradação menor a uma falha catastrófica em escalas de tempo que variam de meses a anos, dependendo do mecanismo de corrosão específico e das condições operacionais.
As principais famílias de materiais utilizadas em reator químico industrial e storage vessel construction are carbon steel, low-alloy steel, austenitic stainless steel (304, 316, 316L, 321, 347), duplex stainless steel (2205, 2507), nickel alloys (Alloy 625, C-276, 825), and titanium. Each offers a distinct performance profile across temperature range, pressure rating, corrosion resistance, weldability, and fabrication cost:
| Material | Temperatura máxima (°C) | Classe de corrosão | Aplicações Típicas | Soldabilidade |
|---|---|---|---|---|
| Aço Carbono A516-70 | 450 | Geral (não corrosivo) | Caldeira de calor residual, tambor de vapor, tanque atmosférico | Excelente |
| Inox 316L | 870 | Ácido/álcali moderado | Armazenamento de produtos químicos, reator farmacêutico, recipiente para alimentos | Bom |
| Dúplex 2205 | 300 | Alta resistência ao cloreto/SCC | Armazenamento offshore, água do mar, celulose e papel | Moderado |
| Liga C-276 | 1040 | Grave – HCl, H2SO4, Cl2 úmido | Reator de alta temperatura, purificador de gases de combustão | Bom (specialist) |
| Titânio Gr.2 | 315 | Ácidos oxidantes, água do mar | Processo químico, trocador de calor marinho | Moderado (inert gas) |
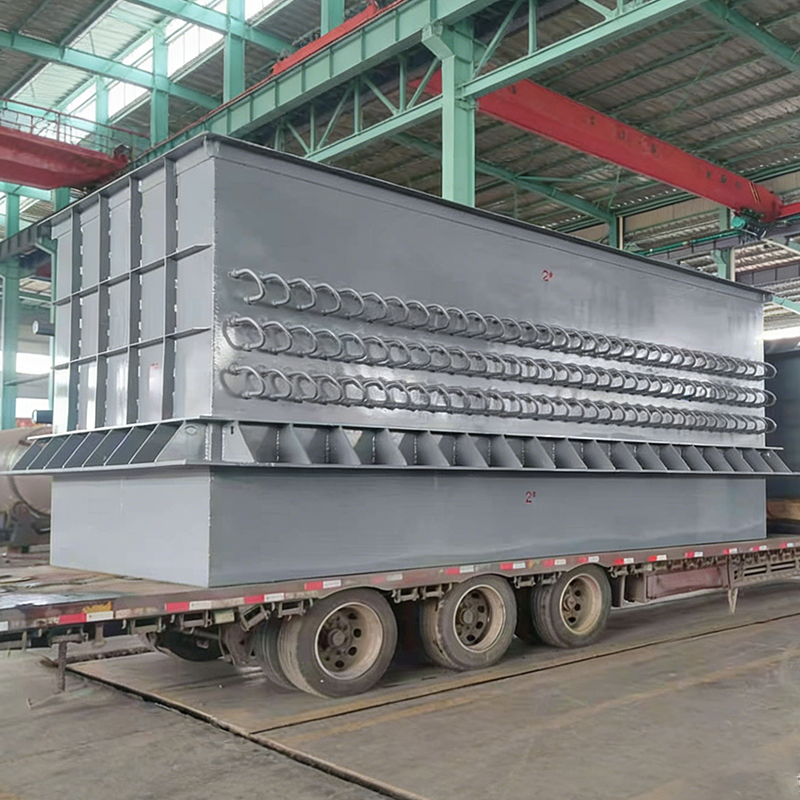
Integrando um sistema de recuperação de calor residual industrial - seja um equipamento de recuperação de calor de gases de combustão unidade, um caldeira de calor residual , ou um combinado caldeira de recuperação de calor sistema - introduz considerações de segurança específicas além daquelas dos recipientes de armazenamento estáticos. Os sistemas de recuperação de calor operam sob transientes térmicos, ciclos de pressão e condições de incrustação que os tanques estáticos não enfrentam, e as consequências da falha são agravadas pelo alto conteúdo de energia do vapor ou fluido quente que está sendo gerenciado.
A caldeira de calor residual de metalurgia em uma instalação de produção de aço ou fundição de metais não ferrosos, por exemplo, recebe gases de combustão a temperaturas potencialmente superiores a 1.000°C. A superfície de transferência de calor de primeira passagem deve resistir a choques térmicos extremos durante a inicialização e desligamento do forno, bem como à erosão causada por fluxos de gás carregados de partículas. O sistema de recuperação de calor com economia de energia o projeto deve incorporar:
O gráfico de linhas mapeia a eficiência da recuperação de calor residual (linha sólida) e a perda de calor residual sem uma caldeira de calor residual (linha tracejada) em temperaturas de entrada de gases de combustão de 300°C a 1.050°C. A uma temperatura de entrada de 300°C, um sistema bem projetado equipamento de recuperação de calor residual de gases de combustão O sistema recupera aproximadamente 48% da energia térmica disponível – já uma contribuição substancial para o equilíbrio energético da planta. A eficiência de recuperação aumenta significativamente à medida que a temperatura de entrada aumenta, atingindo 72% a 600°C e 91% a 1.050°C, refletindo o maior diferencial de temperatura entre o fluxo de gás e as condições de geração de vapor em temperaturas de entrada mais altas. A linha tracejada mostra o calor correspondente que é simplesmente descarregado para a atmosfera sem sistema de recuperação de calor residual , diminuindo de 52% a 300°C para apenas 9% a 1.050°C, à medida que o WHB captura uma fração crescente da energia disponível. Processos metalúrgicos de alta temperatura — fornos de arco elétrico, recuperação de gás de conversão na produção de aço, fundição de metais não ferrosos — operam na faixa de 800 a 1.050°C, onde o argumento econômico e de segurança para a instalação de um caldeira de calor residual de metalurgia é mais atraente. Do ponto de vista da segurança, a recuperação de gases de combustão de alta temperatura em um sistema controlado de geração de vapor também reduz o risco térmico nos limites da planta e protege os dutos a jusante e os equipamentos de controle de poluição da degradação térmica.
A vaso de pressão manufacturer entrega uma embarcação segura no momento do comissionamento. Se ele permanecerá seguro ao longo de sua vida útil projetada de 20 a 30 anos depende inteiramente do programa de inspeção e manutenção em serviço operado pelo proprietário. As estruturas regulatórias em todas as principais jurisdições industriais — incluindo TSG R0004 (China), ASME Seção V (EUA) e PED/PSSR (Europa) — exigem inspeção periódica em serviço por órgãos de inspeção qualificados, com frequência e escopo determinados pela categoria de perigo do fluido, pressão de projeto e histórico de inspeção anterior.
As principais atividades de inspeção em serviço para tanque de armazenamento industrials e pressure vessels include:
O gráfico de colunas apresenta a distribuição da causa raiz dos incidentes em vasos de pressão industriais e tanques de armazenamento com base em dados de análise de todo o setor. A corrosão é responsável pela maior parcela em 34% , confirmando que a degradação do material ao longo da vida útil é a causa dominante de incidentes em embarcações — e a principal justificativa para programas rigorosos de inspeção em serviço, incluindo monitoramento ultrassônico de espessura e tendências de taxa de corrosão. Os eventos de sobrepressão contribuem com 22%, refletindo a consequência de válvulas de alívio de segurança de tamanho inadequado ou manutenção inadequada, linhas de ventilação bloqueadas e procedimentos operacionais incorretos que permitem que a pressão exceda a MAWP. A propagação de fadiga e trincas a 18% abrange fadiga térmica em equipamentos de recuperação de calor, fadiga induzida por vibração nas conexões dos bicos e trincas por corrosão sob tensão em ambientes sensibilizados de aço inoxidável. O erro do operador de 16% cobre uma ampla gama de incidentes, incluindo sequência incorreta de válvulas durante a partida e desligamento, intertravamentos ignorados e falha em seguir os procedimentos estabelecidos de entrada em espaços confinados. Defeitos de fabricação de 10% representam incidentes em que defeitos de solda não detectados, bicos subdimensionados ou substituições incorretas de materiais na fabricação tornam-se a causa inicial de falhas em serviço. Esta distribuição confirma que a maioria dos incidentes – 72% combinando corrosão, sobrepressão e erro do operador – são evitáveis através de inspeção sistemática, gestão da integridade do equipamento e conformidade com os procedimentos operacionais, em vez de uma reformulação fundamental.
Reatores químicos representam o desafio de segurança mais complexo no projeto de plantas de processo, combinando os riscos de pressão e temperatura dos vasos de pressão com os riscos adicionais de química reativa, fuga de reação exotérmica, gerenciamento de catalisador e formação de intermediários tóxicos. Um fabricante de reator químico personalizado trabalhar em reatores de síntese de alta pressão – como aqueles usados em amônia sintética, síntese de metanol ou hidrocraqueamento – deve abordar todos esses perigos simultaneamente no projeto.
Elementos-chave do projeto de segurança específicos para reator químico para processo de alta pressão as aplicações incluem:
O gráfico de radar compara três categorias de embarcações industriais – caldeiras de calor residual, reatores químicos e tanques de armazenamento industrial – em seis dimensões relevantes para a segurança. O reator químico (polígono tracejado em azul escuro) se estende ao máximo nos eixos de segurança de pressão, complexidade operacional e frequência de inspeção, refletindo os exigentes requisitos de gerenciamento de segurança de sistemas reativos de alta pressão, onde múltiplas camadas de proteção devem ser mantidas simultaneamente. A caldeira de calor residual (polígono sólido da marinha escura) lidera na recuperação de energia e se equipara ao reator químico em controle térmico e segurança de pressão, confirmando a dupla identidade dos sistemas WHB como equipamentos de energia e vasos de pressão regulados que exigem total conformidade com o código da caldeira. O tanque de armazenamento industrial (polígono pontilhado em azul claro) tem o perfil mais compacto, apropriado para sua categoria de menor risco - mas o eixo de complexidade operacional em 5.0 destaca que a entrada em espaços confinados e o gerenciamento de produtos químicos líquidos ainda impõem obrigações significativas de gerenciamento de segurança, mesmo em embarcações nominalmente simples. Todas as três categorias obtiveram pontuação acima de 7,0 em resistência à corrosão, confirmando que a seleção de materiais e o monitoramento de corrosão são prioridades universais, independentemente do tipo de vaso. O perfil do radar é uma ferramenta de visualização útil para que os gerentes de segurança das instalações comuniquem a carga relativa de gerenciamento de segurança de diferentes categorias de equipamentos e justifiquem a alocação de recursos de inspeção adequadamente.
Jiangsu Shineng Chemical Equipment Co., Ltd. foi fundada em 2005 e specialises in the research, development, and manufacturing of sistemas de recuperação de calor residual de gases de combustão e chemical process equipment. The company possesses comprehensive in-house capabilities spanning the full manufacturing chain — from heat pipe development and nickel-based brazing technology through to complete vaso de pressão fabricação e montagem final.
Os produtos fabricados pela Shineng Chemical Equipment são amplamente utilizados nas indústrias de carvão químico, metalurgia, geração de energia e amônia sintética — setores que operam algumas das mais exigentes condições de serviço térmico, de pressão e químico encontradas na prática industrial moderna. Os equipamentos da empresa foram exportados com sucesso para mercados internacionais, demonstrando conformidade com os padrões técnicos internacionais e a capacidade de atender aos requisitos de qualidade e documentação da aquisição de projetos globais. Como profissional fabricante de equipamentos de recuperação de calor de resíduos industriais e equipamento de processo químico supplier , Shineng fornece produtos de catálogo padrão e equipamento de processo químico pronto para uso soluções adaptadas aos requisitos de processo específicos do projeto.
Nós o ajudaremos a caminhar em direção ao sucesso.

Zona de aglomeração industrial de alta tecnologia Maqiao Norte, cidade de Jingjiang, cidade de Taizhou, província de Jiangsu

+86-18752676699 / +86-13961025664
 Previous