English
Notícias
Página inicial / Notícias / Notícias da indústria / Guia do economizador brasado à base de níquel: tipos, estrutura e seleção
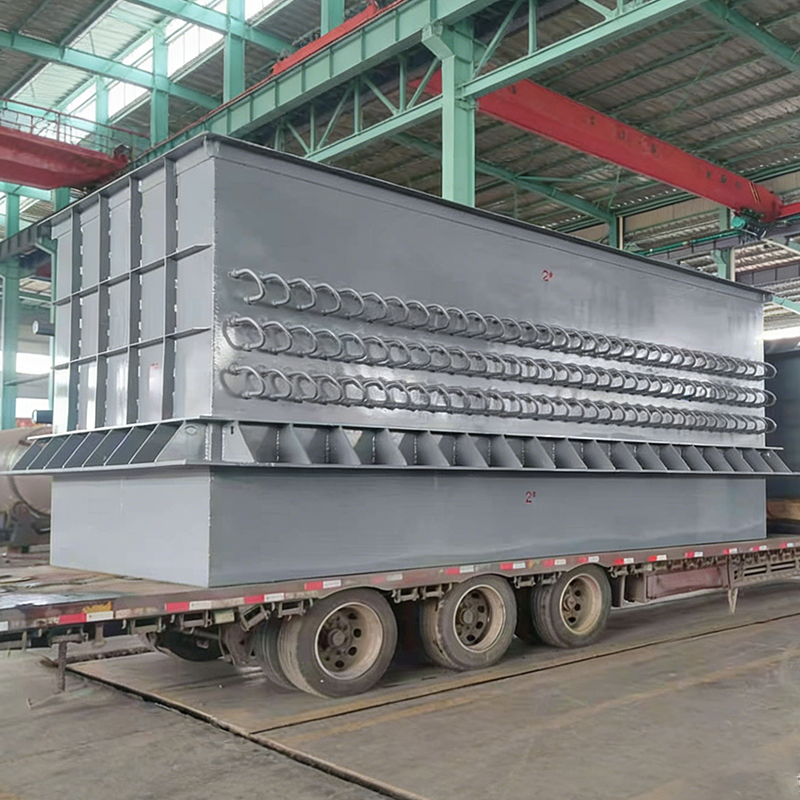
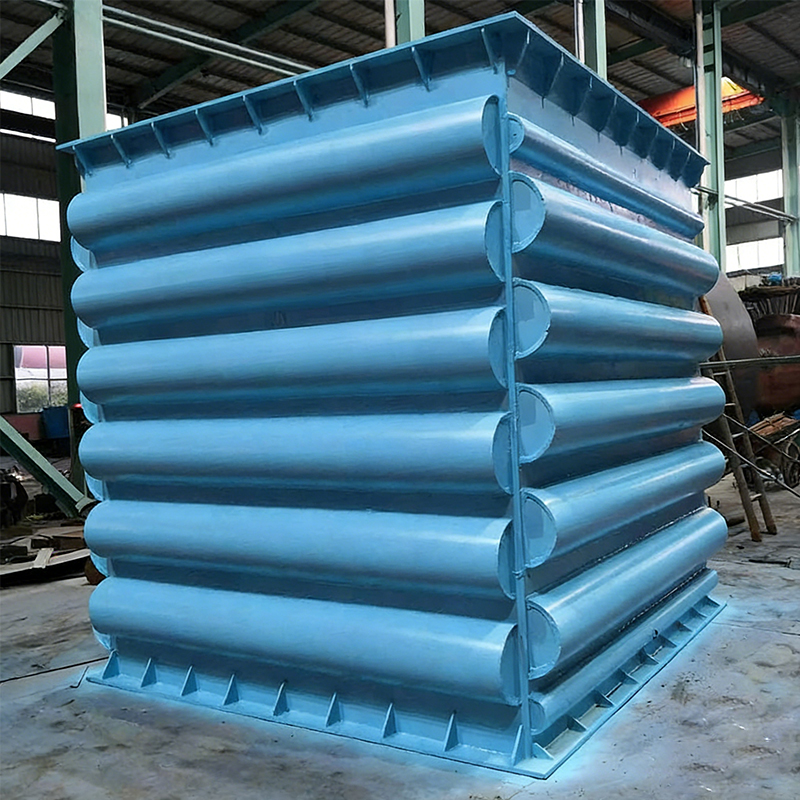
A economizador brasado à base de níquel i É uma unidade de troca de calor de gases de combustão na qual as juntas da aleta ao tubo e do tubo ao coletor de um tubo de calor ou feixe de tubos aletados são formadas usando metal de adição de brasagem à base de níquel em vez de soldagem por fusão convencional ou expansão mecânica do tubo. Este método de união produz uma ligação metalúrgica contínua e livre de vazios que é geralmente mais resistente à corrosão do ponto de orvalho do ácido sulfúrico e à deposição de bissulfato de amônio encontrada em fluxos de gases de combustão de carvão químico, metalúrgico, geração de energia e amônia sintética, que é a principal razão pela qual as plantas selecionam esse projeto ao recuperar calor residual de baixa a média temperatura de gás ácido ou com alta umidade. As seções abaixo explicam como este equipamento é classificado, como é construído, onde é aplicado, como se compara aos projetos convencionais de tubos aletados e quais cuidados de rotina ele normalmente necessita, com vários gráficos e um diagrama estrutural incluídos para facilitar a leitura rápida das comparações.
Um economizador, no contexto geral de caldeira e forno industrial, é um trocador de calor colocado no caminho final do gás de combustão que recupera a energia térmica residual antes que o gás seja descarregado, normalmente usando-o para pré-aquecer água de alimentação, água de processo ou ar de combustão. Este calor recuperado reduz a entrada de combustível necessária para atingir a mesma temperatura do processo, o que é uma das razões pelas quais os equipamentos de recuperação de calor residual têm atraído a atenção constante das fábricas que operam sob expectativas mais rigorosas de eficiência energética industrial. Um economizador brasado à base de níquel é uma abordagem de construção específica dentro desta categoria de equipamento, construído em torno de tubos de aço com aletas ou elementos de tubos de calor cujas juntas críticas são unidas através de um processo controlado de brasagem à base de níquel, em vez de soldagem a arco ou expansão de rolos.
A característica distintiva deste design é a qualidade das juntas. Em uma junta soldada ou expandida, lacunas microscópicas ou zonas afetadas pelo calor podem se tornar pontos de partida para a corrosão em frestas, uma vez que o gás de combustão esfria abaixo do seu ponto de orvalho ácido e o condensado começa a se formar. A brasagem com metal de adição à base de níquel preenche essas interfaces mais completamente, o que tende a diminuir o número de locais de início de corrosão ao longo da base da aleta e das conexões do coletor. Esta é a principal proposta de valor do economizador brasado à base de níquel: ele tem como alvo o modo de falha específico, a corrosão do ponto de orvalho nas juntas entre aletas e tubos, que limita a vida útil de muitos economizadores convencionais de baixa temperatura. Plantas que lidam com gases químicos de carvão, exaustão de fornos metalúrgicos, gás de processo de amônia sintética e gás residual de caldeira a carvão estão entre os usuários típicos deste equipamento porque esses fluxos de gás geralmente carregam compostos de enxofre, cloretos ou alto teor de umidade.
Vale ressaltar que um economizador brasado à base de níquel não é um único produto fixo, mas um método construtivo que pode ser aplicado a diversos formatos estruturais, o que será abordado na próxima seção. Compreender as diferenças de tipo ajuda ao comparar cotações de um fabricante de economizadores brasados à base de níquel ou avaliar propostas de um fornecedor de equipamento de recuperação de calor residual de gases de combustão, uma vez que o termo por si só não especifica o arranjo do tubo, a geometria das aletas ou a configuração do feixe.
Conclusão principal: o processo de brasagem à base de níquel é principalmente uma estratégia de resistência à corrosão e integridade das juntas, aplicada a economizadores de tubos de calor ou de tubos aletados que operam em condições de gases de combustão, onde a condensação do ponto de orvalho é uma preocupação recorrente.
Os economizadores brasados à base de níquel são geralmente produzidos em quatro formatos estruturais, cada um adequado para uma condição diferente de gás de combustão. A escolha entre eles depende principalmente da carga de poeira, do espaço disponível e da proximidade da temperatura operacional do ponto de orvalho ácido. Uma planta que compra de um fornecedor de economizadores brasados à base de níquel geralmente será questionada sobre essas variáveis antes de uma configuração ser proposta, uma vez que uma incompatibilidade entre a condição do gás e o formato do tubo é uma causa comum de incrustação ou corrosão prematura. A tabela abaixo resume os quatro formatos juntamente com suas características estruturais e condições típicas de aplicação.
Tipo de tubo de calor
Elementos de tubo de calor selados com evaporador soldado e seções de condensador; nenhuma mistura direta entre os fluidos do lado dos gases de combustão e do lado da água. Tipo de tubo com aletas em espiral
Aletas enroladas e soldadas na superfície externa do tubo para aumentar a área de transferência de calor do lado do gás em um espaço compacto. Tipo de tubo nu (leve)
Superfície lisa do tubo sem aletas, escolhida para gases de combustão com muita poeira ou carga de cinzas, onde o espaçamento das aletas poderia obstruir rapidamente. Tipo modular montado em skid
Seções de feixe pré-montadas montadas em uma estrutura comum para instalação mais rápida no local em projetos de modernização.
| Tipo | Característica Estrutural | Condição típica de gás de combustão | Característica Chave |
|---|---|---|---|
| Tipo de tubo de calor | Tubos de fluido de trabalho selados com juntas soldadas do evaporador/condensador | Poeira moderada, processo sensível à umidade | Sem fluxo cruzado entre os circuitos de gás e água |
| Tipo de tubo com aletas em espiral | Espiral soldada ou aletas serrilhadas na superfície do tubo | Poeira baixa a moderada, layout com espaço limitado | Maior área de superfície do lado do gás por unidade de comprimento |
| Tipo de tubo nu (leve) | Superfície externa lisa do tubo, juntas soldadas | Alta poeira ou gás contendo cinzas | Menor tendência de incrustação entre fileiras de tubos |
| Tipo modular montado em skid | Feixes soldados pré-montados em uma estrutura comum | Projetos de retrofit com tempo de instalação limitado | Trabalho de montagem no local reduzido |
Além do formato estrutural, o próprio material da junta é uma variável importante em todo o mercado mais amplo de economizadores, e é útil ver como as juntas soldadas à base de níquel se comparam a outros tratamentos de tubos comuns antes de examinar as seções restantes. O gráfico abaixo coloca quatro abordagens comuns de juntas de tubos lado a lado em uma escala geral de resistência à corrosão. Esta escala é uma comparação ilustrativa de engenharia e não um resultado de teste de laboratório, destinada a mostrar o posicionamento relativo em vez de valores numéricos precisos. O tubo de aço carbono puro é incluído como referência de linha de base, uma vez que não possui proteção adicional contra corrosão na junta. O aço carbono pintado ou revestido adiciona uma barreira superficial, mas essa barreira pode ser danificada localmente durante a operação. O tubo de liga padrão melhora a resistência do material de base sem necessariamente alterar a qualidade da junta, enquanto o tubo soldado à base de níquel trata da própria junta, que muitas vezes é o primeiro ponto de falha em um economizador de baixa temperatura.
Lendo este gráfico de cima para baixo, cada barra representa uma mudança radical na forma como a junta ou superfície resiste à corrosão do ponto de orvalho, em vez de uma mudança apenas no material do tubo de base. A barra de aço carbono puro fica mais baixa porque não tem proteção suplementar na junta da aleta ao tubo ou do coletor, portanto, qualquer condensado que se formar entrará em contato direto com o aço desprotegido. A barra de aço pintada ou revestida melhora nesta linha de base, mas os revestimentos são propensos a danos localizados devido a ciclos térmicos, erosão de poeira ou operações de sopro de fuligem, que podem reabrir pontos desprotegidos ao longo do tempo. O tubo de liga padrão tem melhor desempenho novamente porque o próprio material a granel carrega mais resistência inerente, embora a área da junta ainda possa se comportar de maneira diferente do tubo original se for soldado ou expandido em vez de brasado. O tubo brasado à base de níquel está no topo da escala nesta comparação ilustrativa porque o processo de brasagem visa especificamente a interface da junta, fechando as pequenas lacunas que de outra forma concentrariam o ataque corrosivo. Este padrão é consistente com a razão geral pela qual os economizadores brasados à base de níquel são especificados para gases de combustão ácidos ou com alta umidade: a melhoria concentra-se exatamente onde os projetos convencionais tendem a falhar primeiro. Também vale a pena notar que a resistência à corrosão é apenas uma variável de projeto entre várias, e uma seleção completa do equipamento deve pesá-la juntamente com a carga de poeira, a velocidade do gás e o espaço disponível, todos discutidos nas seções a seguir. Os leitores que avaliam a proposta de um fabricante de economizadores brasados à base de níquel podem usar esta classificação geral como estrutura inicial e, em seguida, solicitar os dados específicos de qualificação conjunta relevantes para a sua própria química de gases de combustão. Como os valores mostrados são ilustrativos e não números certificados em laboratório, eles devem ser tratados como um guia conceitual para comparar abordagens de projeto, em vez de um substituto para testes de corrosão específicos do local.
Conclusão importante: a seleção do tipo e o tratamento da junta são decisões separadas, e o processo de brasagem à base de níquel fortalece especificamente a área da junta que os projetos convencionais soldados ou expandidos tendem a perder primeiro devido à corrosão do ponto de orvalho.
A maioria dos economizadores brasados à base de níquel construídos no formato de tubo de calor operam como um sistema fechado e passivo de transferência de calor. Cada elemento do tubo de calor contém uma pequena quantidade de fluido de trabalho selado dentro de um tubo de metal sob vácuo parcial. A seção inferior do tubo, chamada de evaporador, fica no caminho do gás quente de combustão, onde o fluido de trabalho absorve calor e vaporiza. O vapor então viaja para a seção superior, chamada condensador, que fica na água ou no caminho do fluido do processo, onde libera calor e se condensa novamente em líquido antes de retornar ao evaporador por gravidade. Como os circuitos do lado do gás e do lado da água nunca se misturam fisicamente dentro de um economizador de tubo de calor, esse arranjo é geralmente considerado como reduzindo a consequência de uma falha de tubo único em comparação com um projeto onde o gás e a água compartilham diretamente a mesma parede do tubo.
O processo de brasagem à base de níquel é aplicado em vários pontos estruturais: onde as aletas se fixam ao corpo do tubo, onde os tubos individuais se conectam ao coletor coletor e onde os defletores de suporte entram em contato com o feixe de tubos. Uma ligação metalúrgica em toda a superfície nesses pontos reduz a resistência ao contato térmico e remove as pequenas fendas que, de outra forma, retêm condensado e poeira. O diagrama abaixo ilustra a disposição geral do revestimento, feixe de tubos, coletores e portas de gás encontradas em uma unidade economizadora soldada à base de níquel típica.
Nesta visão estrutural geral, o invólucro forma o invólucro externo que direciona o gás de combustão através do feixe de tubos em um caminho controlado, entrando próximo ao topo da unidade e saindo após passar pelas superfícies do tubo com aletas ou nuas. O próprio feixe de tubos, mostrado como a grade de seções transversais circulares dentro da janela cortada, é onde as juntas soldadas à base de níquel realizam a maior parte do seu trabalho, uma vez que esta é a região exposta à maior oscilação de temperatura e ao maior risco de formação de condensado. Os coletores de entrada e saída coletam e distribuem a água ou fluido de processo no lado oposto do tubo de calor ou tubo aletado do gás de combustão, e as conexões soldadas nessas juntas do coletor são normalmente inspecionadas durante a manutenção programada porque suportam tanto estresse térmico quanto, em muitos projetos, alguma carga mecânica do peso do feixe de tubos. A estrutura de suporte abaixo do invólucro suporta o peso montado da unidade e permite que ela seja posicionada dentro do duto existente ou do caminho dos gases de combustão sem exigir grandes retrabalhos estruturais da estrutura de aço circundante. Comparado com um economizador construído a partir de seções de tubos soldadas separadamente, um feixe brasado à base de níquel geralmente pode ser pré-montado e verificado como uma unidade completa antes da instalação, o que tende a reduzir a quantidade de trabalho de união em campo necessário no local. Essa abordagem estrutural é um dos motivos pelos quais um fabricante de equipamentos de recuperação de calor residual de gases de combustão com desenvolvimento interno de tubos de calor, brasagem à base de níquel e capacidade de fabricação de vasos de pressão pode oferecer controle de qualidade mais consistente em todo o pacote, em vez de depender de várias etapas de união subcontratadas.
Conclusão importante: as juntas soldadas à base de níquel estão concentradas nas conexões da aleta ao tubo e do coletor, que é exatamente onde um conjunto economizador convencional está mais exposto à condensação do ponto de orvalho e ao estresse do ciclo térmico.
Um economizador brasado à base de níquel raramente é uma única etapa de troca de calor; é mais comumente organizado como uma série de estágios pelos quais o gás de combustão passa em sequência, com a temperatura do gás caindo progressivamente em cada estágio. Compreender esse perfil de temperatura escalonado é útil para selecionar onde, dentro do caminho geral do gás, uma seção resistente à corrosão e de baixa temperatura, como um feixe brasado à base de níquel, deve ser posicionada. Em geral, os estágios iniciais lidam com temperaturas de gás mais altas, onde o risco de corrosão é menor, enquanto os estágios finais se aproximam do ponto de orvalho ácido, que é exatamente onde as juntas soldadas à base de níquel proporcionam os maiores benefícios. O gráfico abaixo apresenta uma curva de temperatura ilustrativa em vários estágios, passando da entrada dos gases de combustão, passando por três estágios intermediários, até a saída final. Os valores mostrados representam um padrão típico de engenharia, em vez de dados medidos de uma instalação específica, e os valores reais variam de acordo com o tipo de combustível, proporção de excesso de ar e equipamento a montante.
A curva acima mostra a temperatura dos gases de combustão caindo de uma condição de entrada de aproximadamente 350 graus Celsius até uma condição de saída de aproximadamente 120 graus Celsius em quatro estágios de troca de calor. A queda mais acentuada ocorre entre a entrada e o primeiro estágio, o que reflete o fato de que a diferença de temperatura entre o gás e a água é maior neste ponto, gerando a maior taxa de transferência de calor. À medida que o gás continua através do Estágio 2 e Estágio 3, a diferença de temperatura diminui e a taxa de captação de calor por estágio torna-se menor, o que é uma característica normal da troca de calor em contrafluxo ou fluxo cruzado, e não um sinal de desempenho inferior do equipamento. No momento em que o gás se aproxima da saída, ele normalmente está dentro da faixa do ponto de orvalho ácido para combustíveis contendo enxofre, que é a zona operacional onde as juntas soldadas à base de níquel são mais comumente especificadas porque é mais provável que o condensado se forme neste estágio. Posicionar um feixe brasado à base de níquel especificamente nos estágios finais de temperatura mais baixa é uma estratégia de projeto comum, uma vez que os estágios iniciais de temperatura mais alta podem frequentemente usar métodos de união de tubos mais convencionais sem a mesma exposição à corrosão. Esta abordagem faseada também tem um benefício prático para o planeamento da manutenção: como o risco de corrosão se concentra na fase mais fria, os programas de inspeção e limpeza podem ser ponderados para essa secção, em vez de tratar todo o conjunto de forma idêntica. Os engenheiros que analisam uma proposta de um fabricante de economizadores brasados à base de níquel muitas vezes perguntam especificamente como as seções soldadas são distribuídas entre os estágios, uma vez que isso afeta tanto a estratégia de proteção contra corrosão quanto o layout geral do equipamento. Também é útil observar que os valores exatos de temperatura para qualquer planta específica dependem do teor de enxofre do combustível, da umidade dos gases de combustão e da temperatura da água ou do fluido de processo no outro lado do feixe, portanto a curva mostrada aqui deve ser lida como uma forma geral e não como uma especificação fixa.
Conclusão importante: a taxa de transferência de calor é mais alta onde a diferença de temperatura entre gás e água é maior, enquanto o risco de corrosão é maior no estágio mais frio próximo à saída, razão pela qual as seções soldadas à base de níquel são comumente concentradas no estágio final de um economizador de múltiplos estágios.
Economizadores brasados à base de níquel são aplicados em diversas fontes de gases de combustão industriais, e a configuração correta depende da adequação do equipamento às condições específicas do gás em cada local. A tabela abaixo apresenta cenários de aplicação comuns juntamente com os fatores de seleção que normalmente orientam o projeto de uma determinada unidade, apresentados lado a lado para que as duas listas possam ser lidas juntas.
Cenários típicos de aplicação
| Principais fatores de seleção
|
Cada cenário de aplicação tende a atribuir um peso diferente aos fatores de seleção listados acima. O gás residual da caldeira alimentada a carvão, por exemplo, muitas vezes carrega uma carga moderada de poeira e um teor de enxofre diretamente ligado à fonte de carvão, de modo que a margem do ponto de orvalho e a capacidade de lidar com a poeira são geralmente as principais considerações. Os gases de escape químicos do carvão podem variar amplamente entre os processos, às vezes transportando maior umidade ou contaminantes químicos, o que aumenta especificamente a importância da resistência à corrosão das juntas, tornando a construção soldada à base de níquel um ajuste comum. O gás de combustão de fornos metalúrgicos frequentemente funciona com maior carga de poeira com partículas mais grossas, o que é um dos motivos pelos quais tubos simples ou formatos de espaçamento de aletas mais largos são mais frequentemente selecionados para este cenário, em vez de aletas espirais bem espaçadas que poderiam sujar rapidamente. A recuperação de calor do gás de processo de amônia sintética tende a priorizar a operação consistente de longo prazo, dada a natureza contínua da produção de amônia, portanto, a confiabilidade conjunta e o acesso à inspeção são fortemente ponderados durante a seleção. As caldeiras auxiliares de geração de energia, em comparação, geralmente têm condições de gás mais padronizadas, permitindo que a seleção se concentre mais nas restrições de espaço e na integração com dutos existentes. Na prática, a maioria das decisões de seleção se resume a equilibrar a margem do ponto de orvalho em relação à carga de poeira, uma vez que esses dois fatores levam o projeto a diferentes configurações de aletas. Um fornecedor de economizadores brasados à base de níquel normalmente solicitará dados de análise de gases de combustão, concentração de poeira esperada e temperatura alvo de saída de água antes de propor um formato de tubo específico e arranjo de aletas, uma vez que essas informações determinam diretamente se um tubo de calor, aletas em espiral, tubo nu ou configuração modular é o melhor ponto de partida.
Conclusão importante: combinar o formato do tubo e a configuração das aletas com a carga de poeira específica e a margem do ponto de orvalho da aplicação é geralmente mais importante para o desempenho a longo prazo do que apenas o processo de brasagem.
A tabela abaixo compara um economizador brasado à base de níquel com um economizador convencional de tubo aletado soldado ou mecanicamente expandido em diversas dimensões práticas. Essas comparações refletem características gerais de engenharia associadas a cada método de união, em vez de resultados de um programa de teste específico, e o desempenho real em qualquer instalação depende da química do gás, do ciclo operacional e da prática de manutenção.
| Dimensão | Economizador Brasado à Base de Níquel | Economizador convencional soldado/expandido |
|---|---|---|
| Método de formação conjunta | Ligação metalúrgica de superfície total via brasagem | Solda por fusão ou ajuste de expansão mecânica |
| Resistência à corrosão perto do ponto de orvalho | Geralmente maior devido à redução das folgas nas juntas | Mais exposto à corrosão em frestas nas juntas |
| Resistência de contato térmico | Inferior, devido ao contato contínuo da junta | Pode ser maior onde o ajuste de expansão se afrouxa com o tempo |
| Adequação para gases de combustão com alto teor de enxofre | Geralmente especificado para esta condição | Muitas vezes requer medidas de proteção adicionais |
| Foco típico de manutenção | Inspeção periódica de juntas soldadas e incrustações | Inspeção de cordões de solda e integridade do ajuste de expansão |
Para tornar esta comparação mais fácil de ler como um todo, em vez de linha por linha, o gráfico de radar abaixo traça ambas as abordagens de construção em cinco dimensões na mesma escala ilustrativa de 0 a 10: resistência à corrosão, integridade da junta, eficiência de contato térmico, área compacta e duração típica do intervalo de manutenção. A forma azul representa o economizador brasado à base de níquel, e a forma marrom representa o economizador convencional de tubo aletado soldado ou expandido. Esses valores refletem novamente o posicionamento geral da engenharia, em vez de um relatório de teste específico, e destinam-se a ajudar a visualizar onde as duas abordagens divergem mais e onde estão mais próximas.
O gráfico de radar torna visível à primeira vista que as duas abordagens de construção divergem mais na resistência à corrosão e na integridade da junta, que são as duas dimensões mais diretamente ligadas à forma como a própria junta é formada. A forma soldada à base de níquel se estende ainda mais para fora nesses dois eixos porque o processo de brasagem visa especificamente fechar as pequenas lacunas e fendas que uma junta soldada ou expandida pode reter. Na eficiência do contato térmico, a construção soldada também apresenta uma vantagem, uma vez que uma ligação metalúrgica contínua geralmente transfere o calor de maneira mais uniforme do que um ajuste mecânico que pode afrouxar ligeiramente com o ciclo térmico em operações repetidas de partida-parada. A dimensão compacta da área ocupada, por outro lado, mostra as duas formas sobrepostas de perto, o que reflete o fato de que o tamanho geral da unidade é determinado principalmente pela disposição dos tubos, espaçamento das aletas e velocidade do gás, e não pelo próprio método de união; uma unidade brasada à base de níquel não é inerentemente mais compacta do que um projeto convencional construído com o mesmo layout de tubo. A duração do intervalo de manutenção mostra uma vantagem moderada para a construção soldada, o que geralmente é atribuído a menos pontos de falha relacionados às juntas que requerem atenção, embora a limpeza rotineira de fuligem e poeira ainda seja necessária em qualquer projeto, independentemente do método de união. Lendo as duas dimensões juntas, a implicação prática é que um economizador brasado à base de níquel é melhor compreendido como uma atualização de corrosão e confiabilidade da junta colocada em um tubo de calor ou projeto de tubo aletado, em vez de uma mudança na geometria fundamental de transferência de calor. Este é um enquadramento útil ao comparar cotações, uma vez que um comprador deve confirmar se o tipo de aleta, o espaçamento dos tubos e a velocidade do gás correspondem adequadamente às suas condições de gás de combustão, além de confirmar se são utilizadas juntas soldadas, porque estas duas decisões abordam diferentes aspectos do desempenho a longo prazo. As plantas que já experimentaram falhas por corrosão na base das aletas em um economizador convencional de baixa temperatura são frequentemente as mais interessadas nesta comparação, uma vez que isola a melhoria específica que o processo de brasagem pretende proporcionar.
Conclusão principal: a maior diferença mensurável entre as duas abordagens de construção está concentrada na resistência à corrosão e na integridade da junta, enquanto a pegada geral da unidade depende mais do layout do tubo e das aletas do que do método de união em si.
Nem todas as partes da faixa de temperatura dos gases de combustão oferecem o mesmo potencial prático de recuperação de calor, e isso afeta a forma como um economizador brasado à base de níquel é dimensionado e posicionado dentro do caminho do gás. Faixas de temperatura mais altas geralmente permitem que mais calor seja recuperado por unidade de superfície de transferência de calor, uma vez que a diferença de temperatura que impulsiona a transferência de calor é maior. As faixas de temperatura mais baixas, especialmente aquelas que se aproximam do ponto de orvalho ácido, ainda carregam calor recuperável, mas extraí-lo requer materiais e juntas capazes de tolerar a exposição à condensação, que é precisamente o papel que o processo de brasagem à base de níquel desempenha. O gráfico de colunas abaixo apresenta um índice de recuperação relativo ilustrativo em quatro faixas de temperatura, destinado a mostrar o padrão geral de engenharia, em vez de um valor de saída medido de uma instalação específica.
A coluna mais alta neste gráfico corresponde à faixa de temperatura mais alta, refletindo o princípio geral de que uma maior diferença de temperatura entre gás e água conduz a uma maior taxa de transferência de calor para uma determinada área de superfície. À medida que as bandas descem em direção às zonas média e próxima do ponto de orvalho, o índice de recuperação relativo diminui, o que reflete a redução da diferença de temperatura discutida na seção anterior de desempenho térmico. A coluna mais curta, representando a zona mais próxima do ponto de orvalho ácido, ainda apresenta um potencial de recuperação diferente de zero, o que é um ponto importante: a recuperação de calor não para simplesmente porque o gás se aproxima do seu ponto de orvalho, mas torna-se mais dependente da capacidade do equipamento de tolerar o condensado que pode se formar nesta faixa. Esta é a faixa de temperatura onde um economizador convencional de aço carbono sem proteção de junta tem maior probabilidade de sofrer corrosão acelerada, e é também a faixa onde um economizador brasado à base de níquel é mais comumente justificado por motivos técnicos. Em termos práticos, isto significa que o argumento económico para estender um conjunto economizador mais profundamente na zona próxima do ponto de orvalho depende fortemente de se o calor recuperável adicional nessa faixa vale a pena a construção resistente à corrosão necessária para acessá-lo. Algumas fábricas optam por dimensionar sua seção soldada à base de níquel especificamente para cobrir esta faixa final, enquanto usam uma construção mais convencional para as faixas de temperatura mais alta, o que mantém a construção resistente à corrosão focada onde oferece o maior benefício em relação à complexidade adicional. O teor de umidade dos gases de combustão e o nível de enxofre do combustível mudam onde o ponto de orvalho prático cai, de modo que o limite exato da zona "próximo ao ponto de orvalho" será diferente entre um fluxo de gás de processo químico de carvão e um fluxo de gás residual de caldeira a carvão, mesmo que a forma geral da curva de recuperação tenda a se manter em ambos. Os engenheiros que dimensionam um sistema geralmente trabalham com um fornecedor de economizadores brasados à base de níquel para identificar a margem real do ponto de orvalho para sua composição específica de combustível e gás antes de finalizar até que ponto a seção soldada deve se estender na faixa de baixa temperatura.
Conclusão principal: o calor recuperável diminui à medida que a temperatura dos gases de combustão cai, mas a faixa próxima do ponto de orvalho ainda mantém um potencial de recuperação significativo, desde que o equipamento nessa zona seja construído para tolerar a exposição à condensação.
A manutenção de rotina para um economizador brasado à base de níquel geralmente segue as mesmas categorias amplas de outros equipamentos de recuperação de calor de gases de combustão, com alguma atenção adicional às áreas de juntas soldadas durante as inspeções programadas. O sopro periódico de fuligem ou a limpeza mecânica ajudam a evitar o acúmulo de cinzas e poeira entre as aletas ou fileiras de tubos, o que pode reduzir a transferência de calor no lado do gás e aumentar a resistência à corrente de ar em todo o feixe. As portas de inspeção e portas de acesso, mostradas no diagrama estrutural anteriormente neste guia, permitem que os técnicos verifiquem visualmente as superfícies dos tubos, a condição das aletas e as conexões do coletor sem desmontar a unidade completa.
As condições do lado da água também afetam o desempenho a longo prazo, uma vez que o acúmulo de incrustações no condensador ou no lado da água de um economizador de tubo de calor pode reduzir a transferência de calor mesmo quando a superfície do lado do gás permanece limpa. O tratamento da água de alimentação apropriado à fonte de água da planta é geralmente recomendado como uma prática complementar juntamente com a manutenção do lado do gás, e não como uma tarefa separada e não relacionada. Como as juntas soldadas à base de níquel são projetadas para reduzir, em vez de eliminar, o risco de corrosão na interface aleta-tubo, a inspeção de rotina continua sendo uma parte relevante da operação a longo prazo, mesmo com esta construção melhorada. As fábricas que mantêm um registro de manutenção consistente cobrindo a frequência de sopro de fuligem, resultados de inspeção e quaisquer alterações observadas na resistência à corrente de ar em todo o pacote tendem a identificar problemas emergentes mais cedo do que as fábricas que inspecionam apenas quando um problema de desempenho se torna aparente. Este tipo de abordagem preventiva é geralmente consistente com a forma como se espera que o equipamento industrial de troca de calor de qualquer tipo de construção seja gerido ao longo da sua vida útil.
Conclusão importante: as juntas soldadas à base de níquel reduzem o risco de corrosão na interface aleta-tubo, mas não eliminam a necessidade de limpeza rotineira de fuligem, tratamento de água e inspeção periódica das juntas.
A qualidade de um economizador brasado à base de níquel depende muito do processo de fabricação por trás dele, uma vez que a qualidade da brasagem, o manuseio do material do tubo e a fabricação do vaso de pressão interagem para determinar o desempenho do feixe acabado em serviço. Um fabricante de equipamentos de recuperação de calor residual de gases de combustão que mantém capacidade interna no desenvolvimento de tubos de calor, brasagem à base de níquel e fabricação de vasos de pressão está geralmente melhor posicionado para controlar a qualidade de forma consistente ao longo de toda a produção, em comparação com uma abordagem que depende de etapas subcontratadas separadas para cada processo.
Jiangsu Shineng Chemical Equipment Co., Ltd., fundada em 2005, é um fabricante de equipamentos de recuperação de calor de resíduos de gases de combustão e uma fábrica de equipamentos de processos químicos com base na China. especializada na pesquisa, desenvolvimento e fabricação de sistemas de recuperação de calor residual de gases de combustão e equipamentos de processos químicos, incluindo construção de economizadores soldados à base de níquel. As capacidades internas da empresa abrangem o desenvolvimento de tubos de calor, brasagem à base de níquel e fabricação de vasos de pressão, o que permite que um pacote passe da preparação do tubo, passando pela brasagem e montagem final dentro de um processo de produção coordenado, em vez de passar entre vários fornecedores externos. Seus produtos são aplicados nas indústrias de carvão químico, metalurgia, geração de energia e amônia sintética descritas anteriormente neste guia, e também foram fornecidos para mercados estrangeiros, refletindo a ampla relevância setorial da tecnologia de economizadores brasados à base de níquel em diferentes condições de gases de combustão e bases industriais regionais.
Para plantas que avaliam um pedido de atacado de economizador brasado à base de níquel ou uma unidade de engenharia personalizada para uma condição específica de gás, trabalhar com uma fábrica de equipamentos de processo químico que combina experiência em projeto de tubos de calor com conhecimento de fabricação de vasos de pressão pode simplificar a coordenação durante as fases de projeto e instalação, uma vez que as considerações estruturais, térmicas e metalúrgicas são tratadas dentro de uma equipe técnica, em vez de serem divididas entre fornecedores separados.
Conclusão principal: a capacidade interna coordenada no desenvolvimento de tubos de calor, brasagem à base de níquel e fabricação de vasos de pressão oferece suporte a um controle de qualidade mais consistente em um pacote completo de economizadores.
Nós o ajudaremos a caminhar em direção ao sucesso.

Zona de aglomeração industrial de alta tecnologia Maqiao Norte, cidade de Jingjiang, cidade de Taizhou, província de Jiangsu

+86-18752676699 / +86-13961025664
 Previous